CNC Mark II électronique
6 septembre 2015
6 septembre 2015
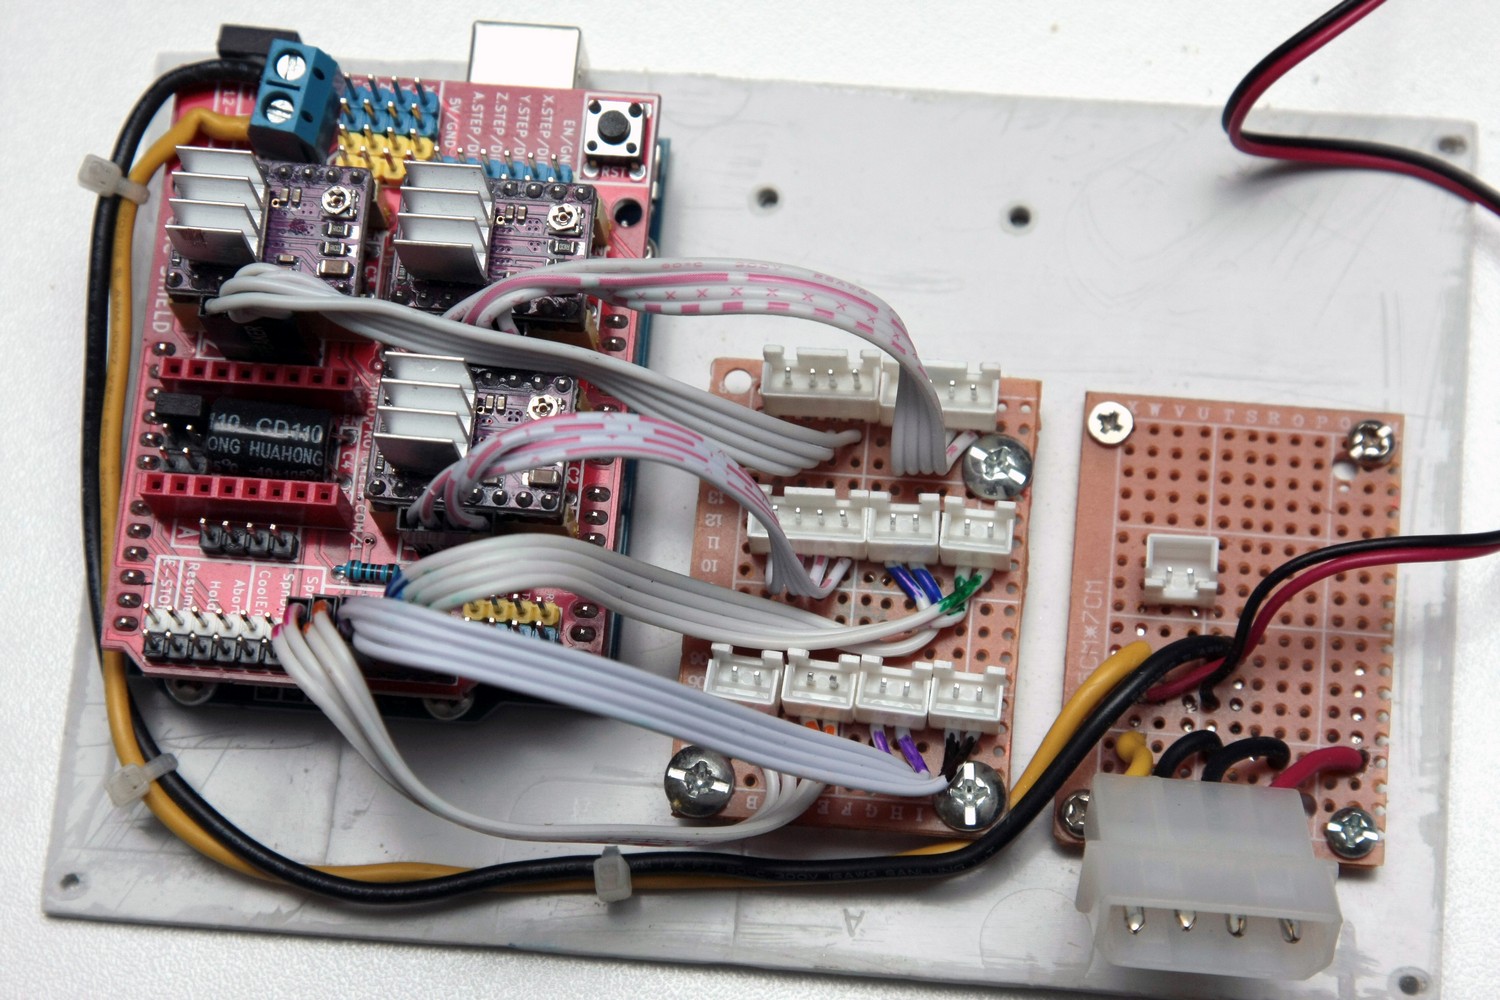
Je m'attaque maintenant au cable :
- interrupteur de mise sous tension, interrupteur de sécurité
- cablage propre des moteurs et surtout des 6 interrupteurs de detection des limites ou empecher chaque axe d'aller trop loin, parce qu'avec la force de cette machine la casse est certaine...
J'avais un peu anticiper alors les cable de la précédente machine sont ok, il me manque une 20aine de connecteurs à souder, un cable à faire et quelques connecteurs à sertir sur les anciens cables.
7 septembre 2015
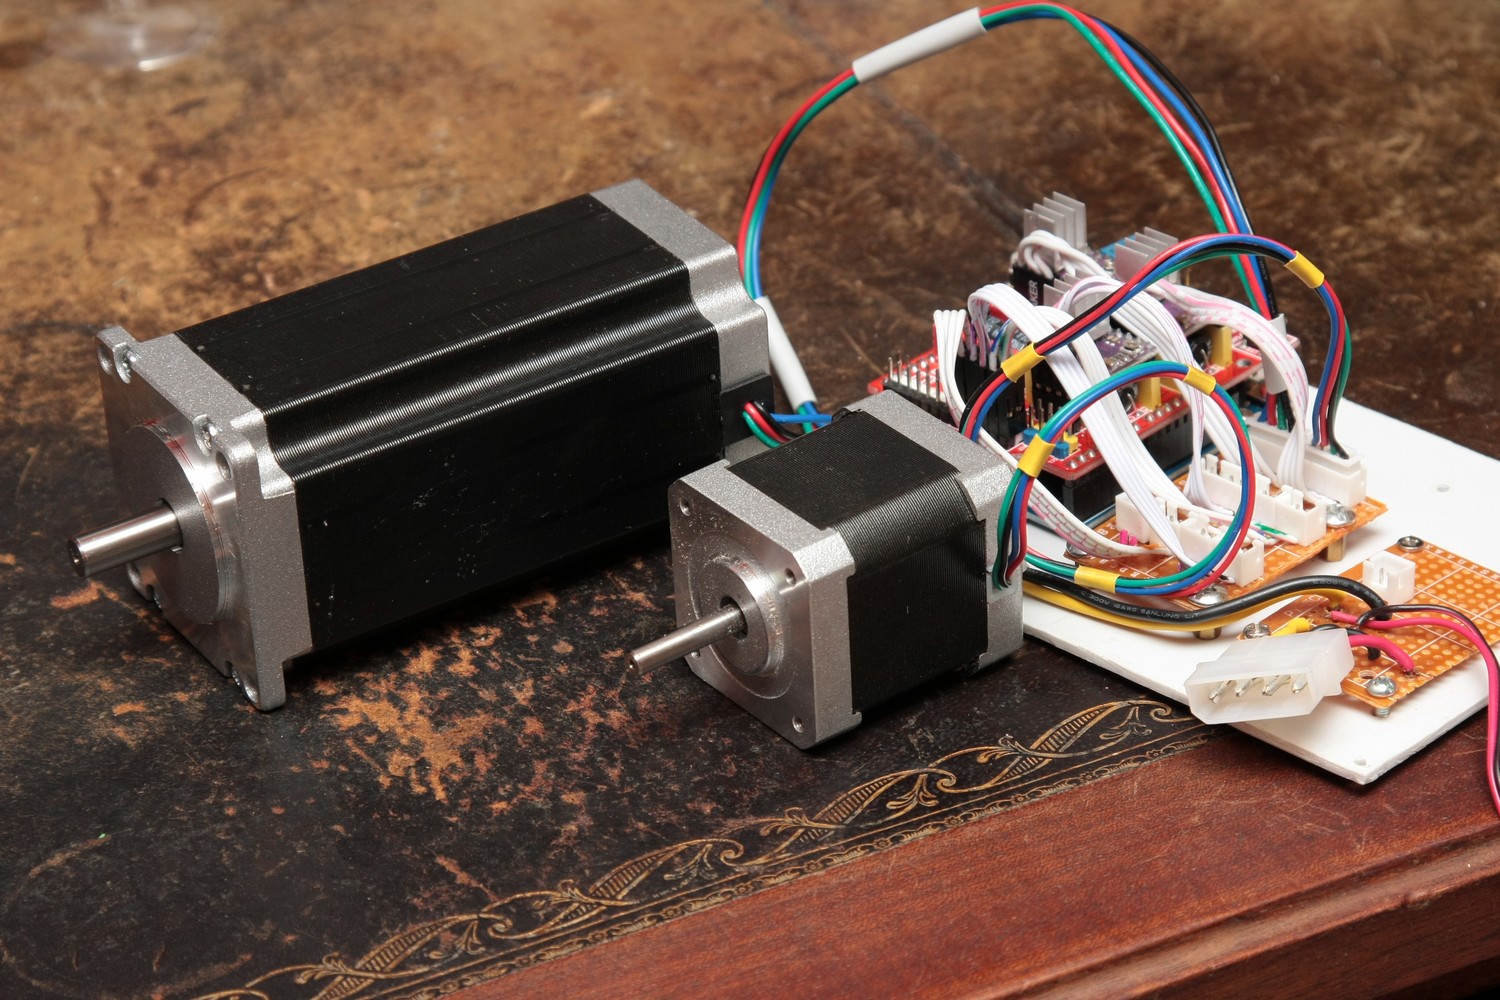
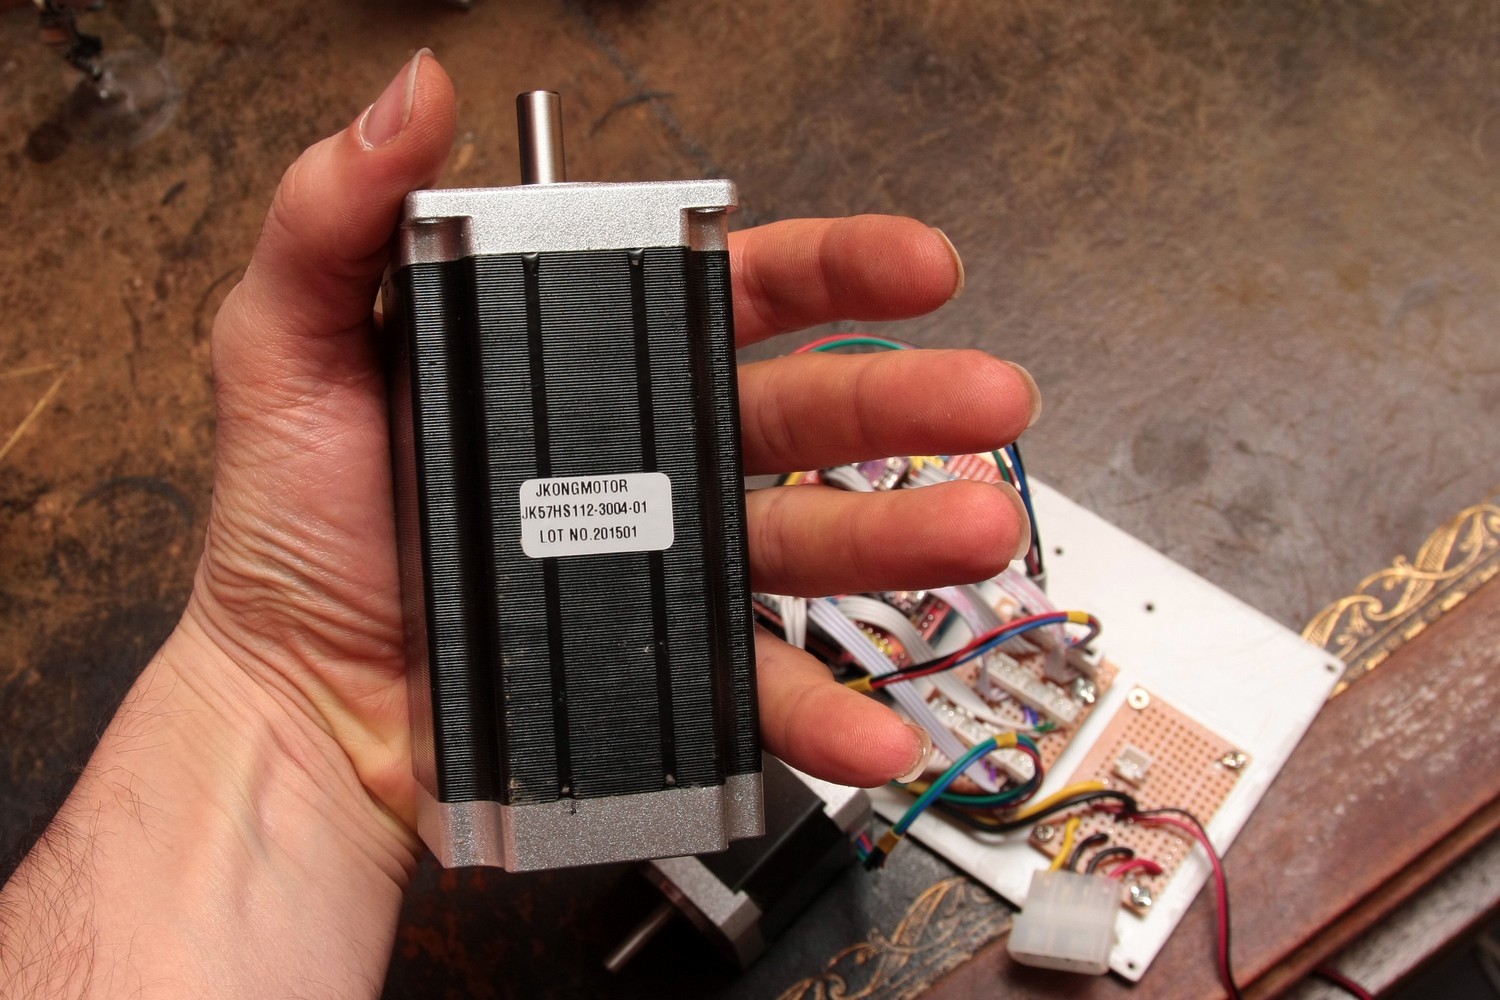
Le NEMA23 112mm est arrivé ... C'est un MONSTRE !!!!! ... 1.5Kg
pour les prix : NEMA23 112mm : 40€ sur Ebay | NEMA23 76mm : 30€ sur Banggood | NEMA17 48mm : 15€ sur Banggood .
Je pourrais l'utiliser si jamais celui du Z n'en peut plus, il a une puissance phénoménale et semble être géré nickel par le driver.
Une photo de comparaison avec le NEMA17 48mm et une avec ma main ^^
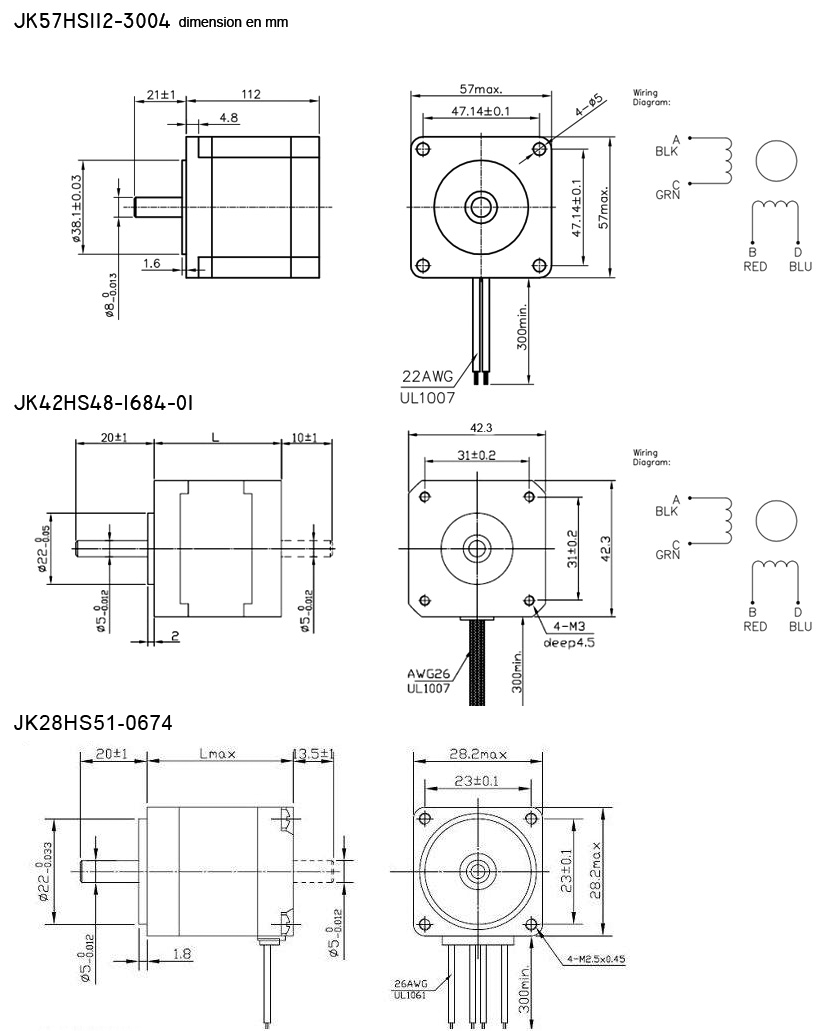
| Model No. | Nema | Step Angle | Motor Length | Motor Width | Current /Phase |
Resistance /Phase |
Inductance /Phase |
Holding Torque | Detent Torque | Rotor Inertia | Mass |
| - | ( °) | mm | mm | A | Ω | mH | kg.cm | g.cm | g.cm | Kg | |
| JK28HS51-0674 | 11 | 1.8 | 51 | 28.2 | 0.67 | 9.2 | 7.2 | 1.2 | -- | 18 | 0.2 |
| JK42HS48-1684 | 17 | 1.8 | 48 | 42.3 | 1.68 | 1.65 | 2.8 | 4.4 | 260 | 68 | 0.35 |
| JK57HS56-2804 | 23 | 1.8 | 56 | 56.4 | 2.8 | 0.9 | 2.5 | 12.8 | 350 | 280 | 0.68 |
| JK57HS76-2804 | 23 | 1.8 | 76 | 56.4 | 2.8 | 1.13 | 3.6 | 19.3 | 600 | 440 | 1.1 |
| JK57HS112-3004 | 23 | 1.8 | 112 | 56.4 | 3.0 | 1.6 | 6.8 | 28.55 | 1200 | 800 | 1.4 |
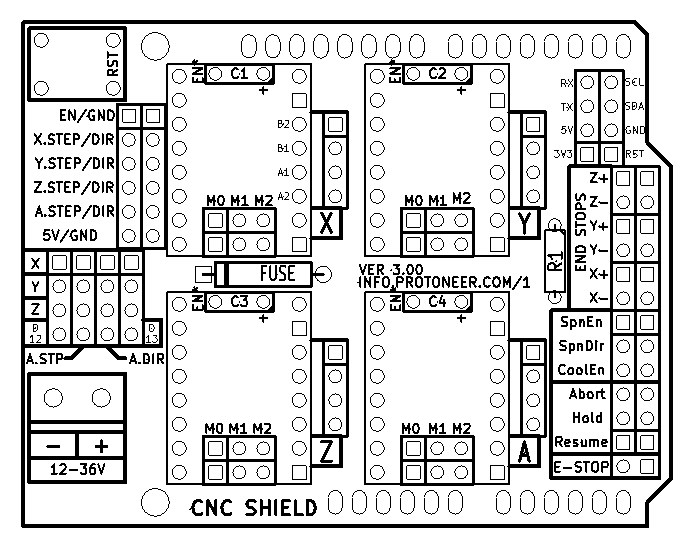
Pour les drivers ce sont des pololu DRV8825, ils sont montés sur un CNC shield fait pour l'arduino UNO.
Ils peuvent piloter des moteurs jusqu'à 2.2A par bobine, c'est largement suffisant pour le Nema17 mais pas pour le Nema 23 qui ne sera pas utilisé à pleine puissance.
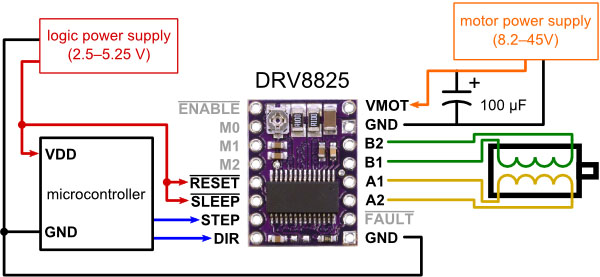
Il ne faut pas oublier d'ajuster le courant avec le mini potentiomètre.
Principe de réglage :
modifier le potentiometre du 8825 de manière à avoir :
Vref = I /2 où I est l'intensité maximale par bobine et Vref la tension mesurée entre la masse et le haut du potentiometre avec le moteur branché et le enable activé.
exemple, le JK42HS48-18041 est à 1.8A maxi par bobine, j'ai tourné le potentiometre pour avoir 0.8v ce qui correspond à 1.6A par bobine
10 septembre 2015
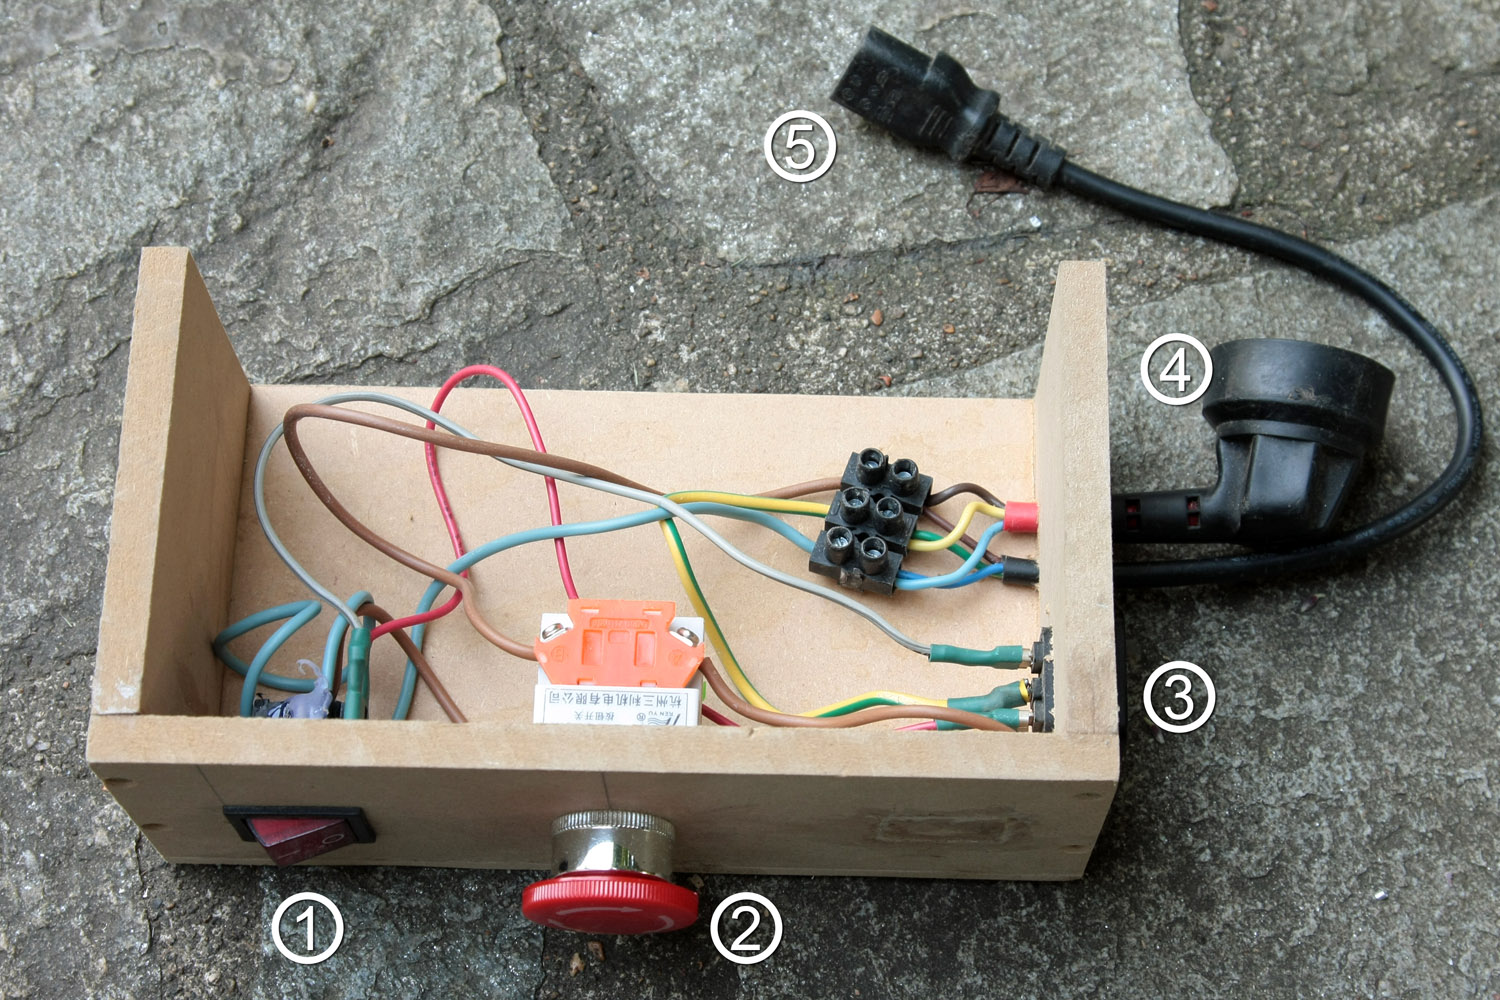
Je n'arrive pas vraiment à me décider sur comment agencer les différents élements de l'alimentation ...
Voilà un premier jet pas vraiment optimisé en dimension mais bon celà devrait passer inaperçu vu la taille de la machine ^^.
(1) - Interrupteur général qui met sous tension l'alimentation principale et la défonceuse
(2) - Bouton d'arrêt général (je n'ai pas encore géré la coupure instantanée du 12v...)
(3) - Prise de l'alimentation générale pour un cable standard d'ordinateur
(4) - Branchement de la défonceuse
(5) - Branchement de l'alimentation du circuit principal
12-13 septembre 2015
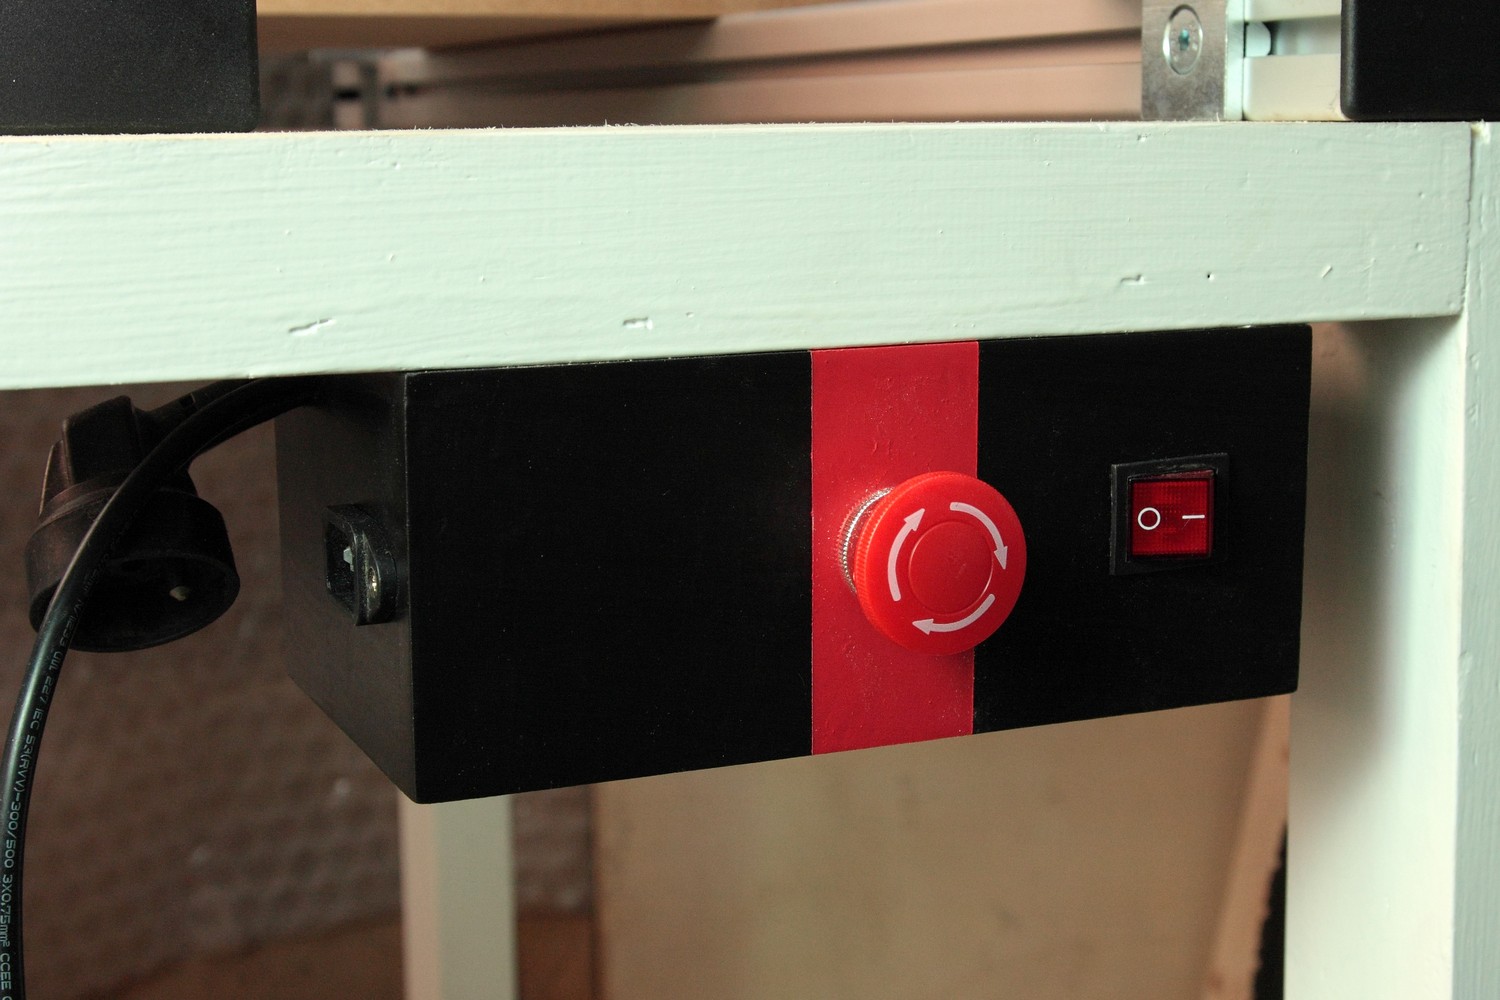
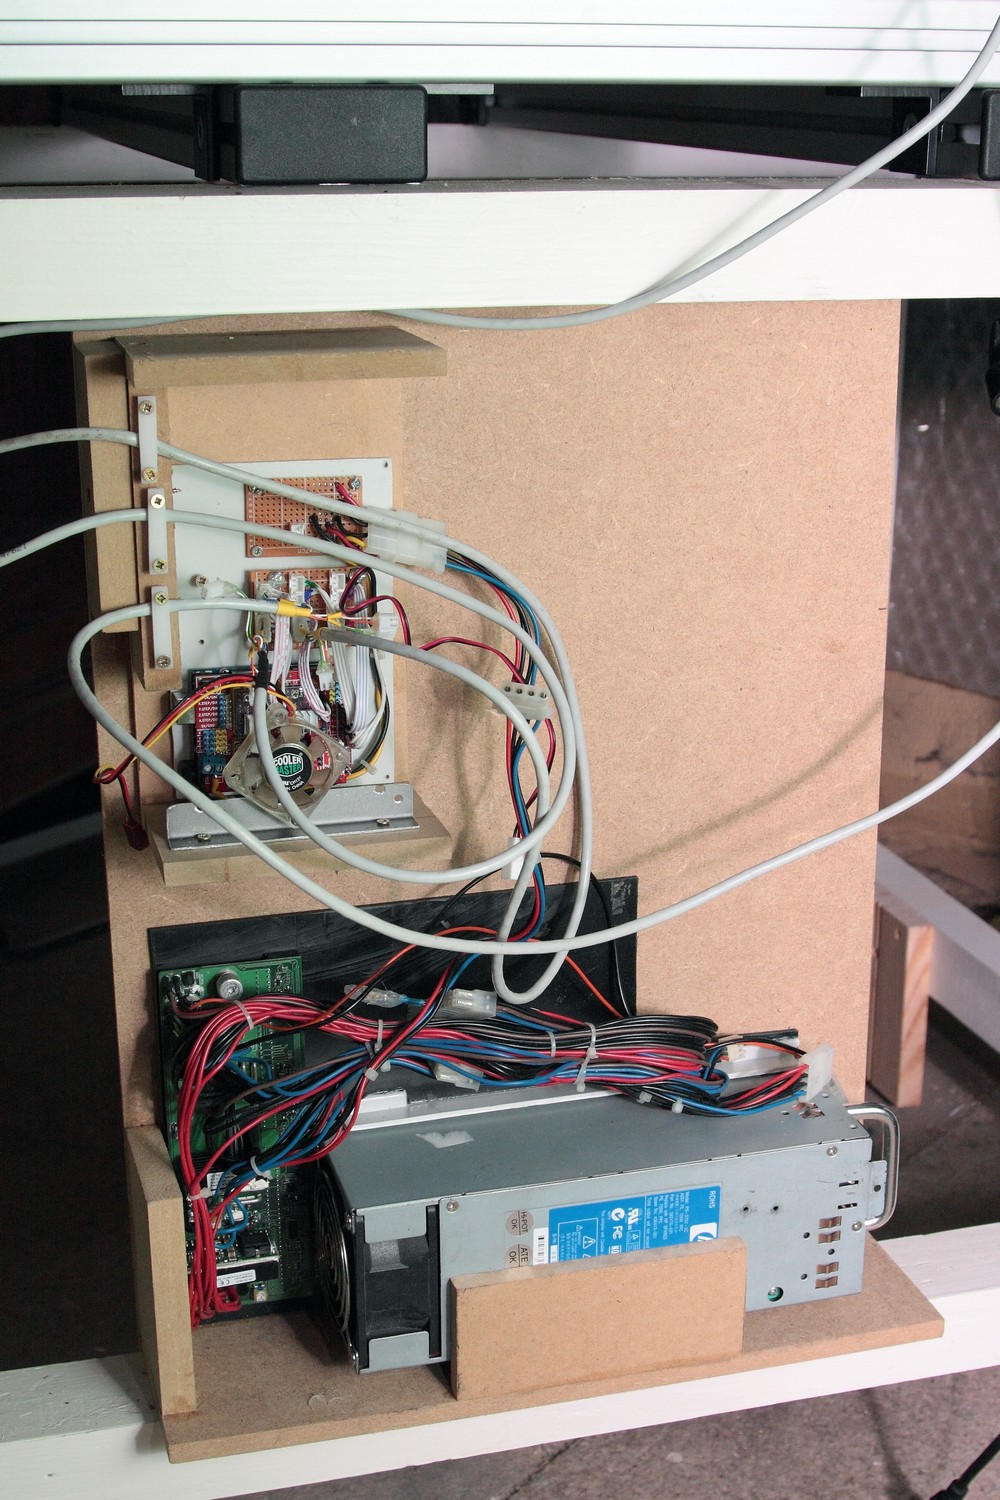
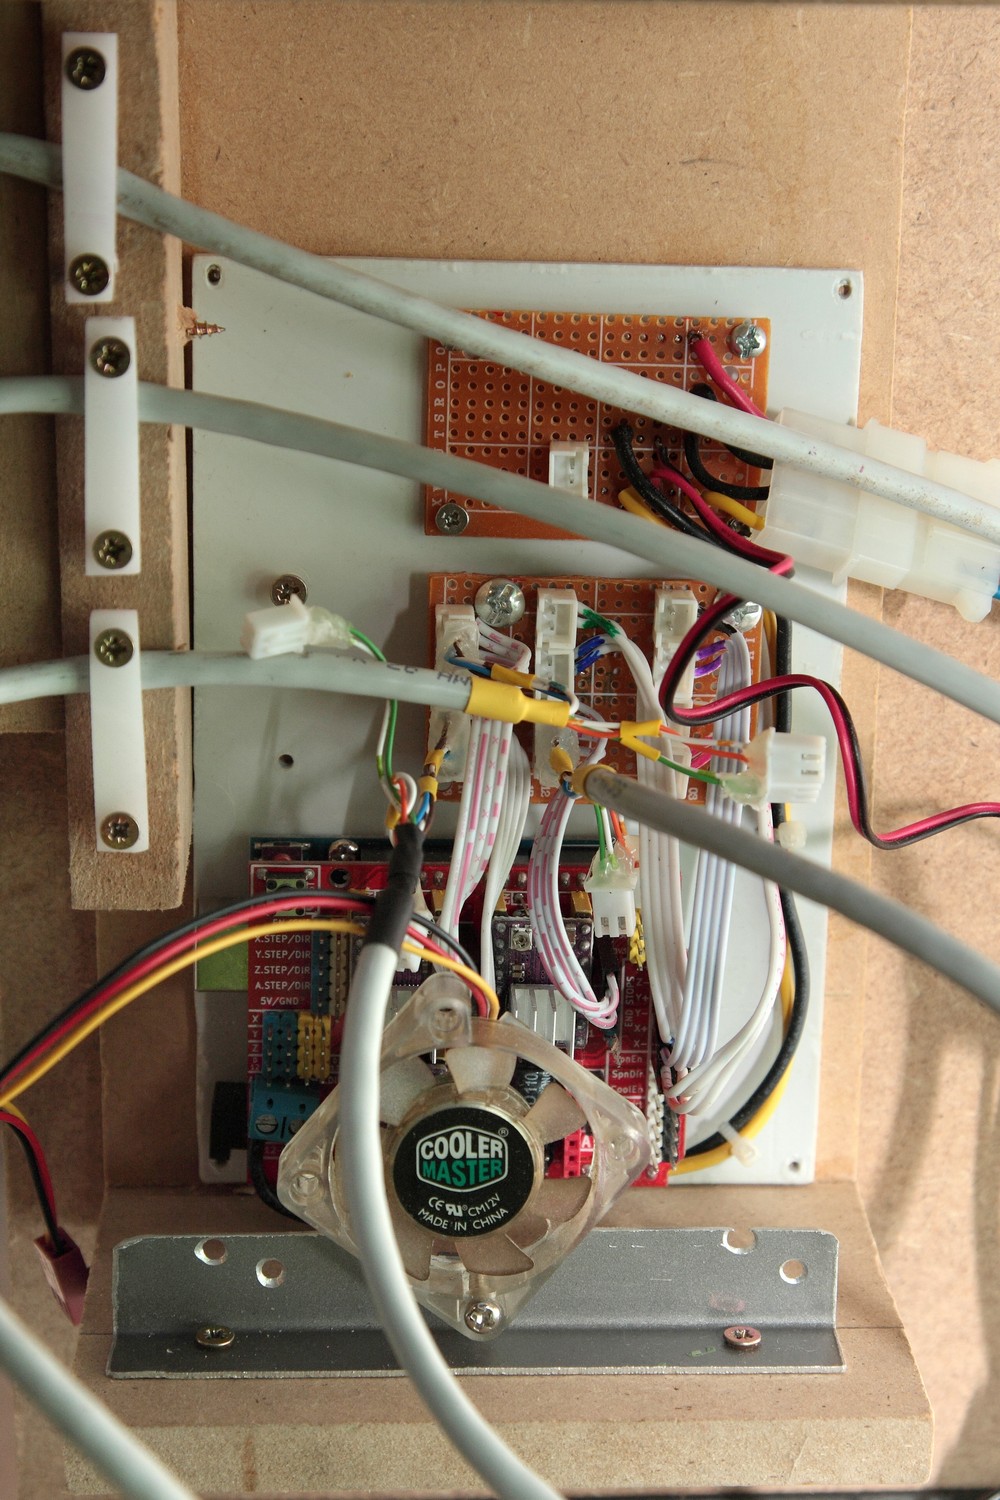
Après un peu d'amusement à la peinture voici le boitier d'alimentation
L'emplacement et la configuration de la boite principale contenant l'alimentation 12v 60A et les drivers de moteur sont globalement adoptés et j'ai commencé à cabler.
L'emplacement et la configuration de la boite principale contenant l'alimentation 12v 60A et les drivers de moteur sont globalement adoptés et j'ai commencé à cabler.
16 septembre 2015
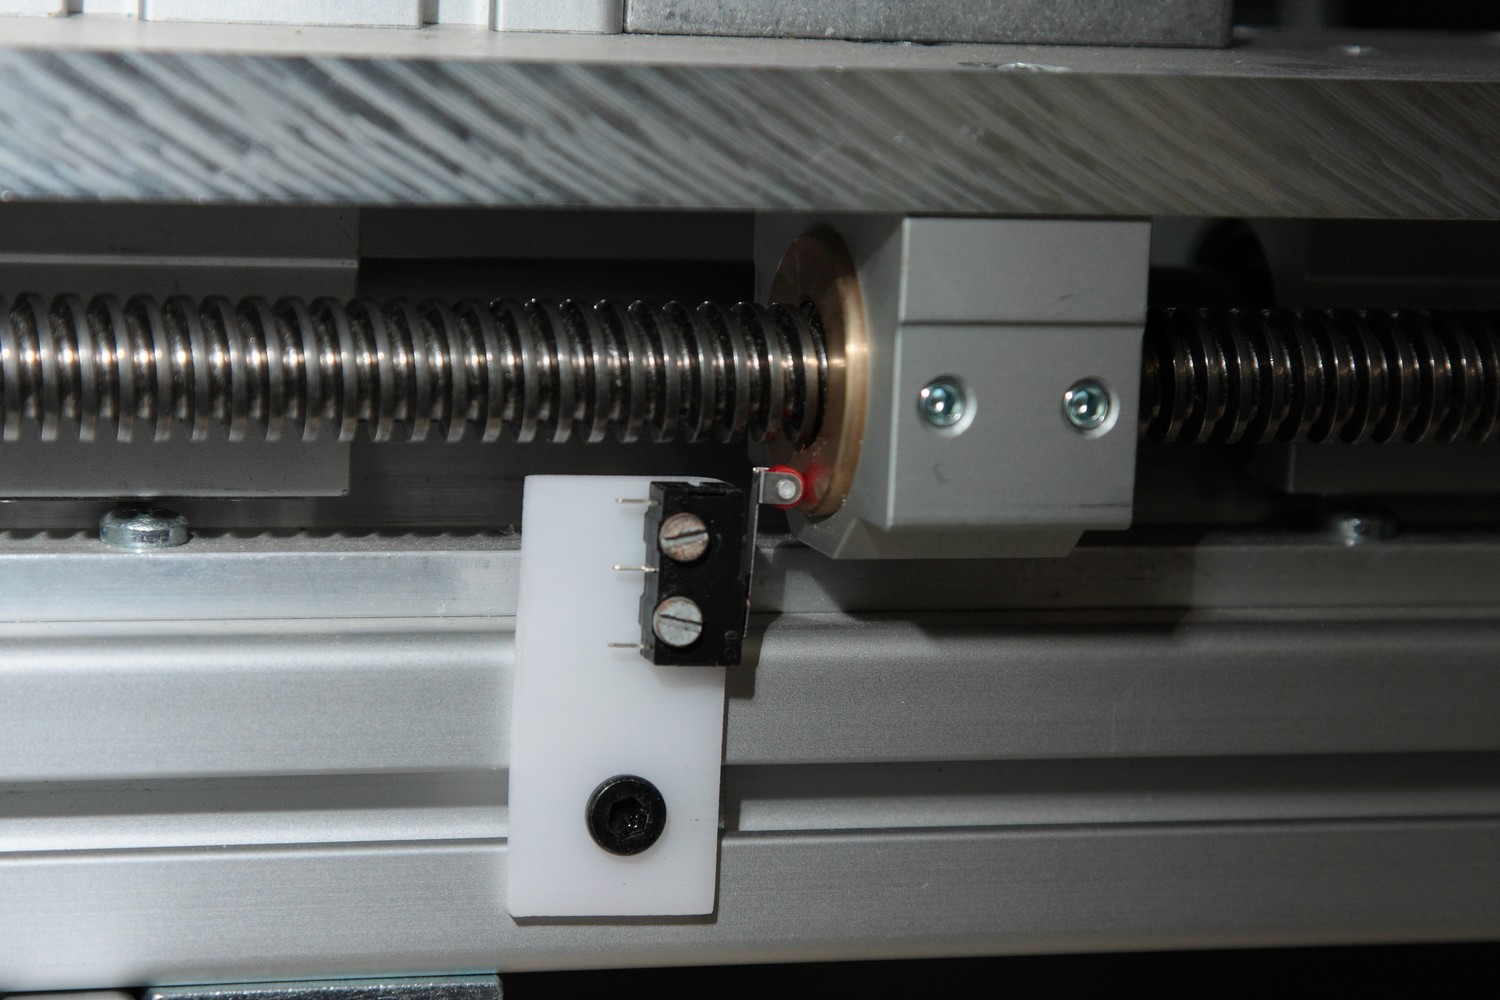
J'ai reçu les interrupteurs et je vais commencer à les placer, j'ai fait un modèle 3D pour anticiper.
Le coup de bol est que les trous de fixation sont légerement trop petit, ca me permet de les tarauder en même temps que la plaque de plexi, fixation nickel.
Le coup de bol est que les trous de fixation sont légerement trop petit, ca me permet de les tarauder en même temps que la plaque de plexi, fixation nickel.
20 septembre 2015
Un petit problème s'est imposé, comment gérer les 6 interrupteurs de limite :
- le CNC shield propose 6 entrées dissociées mais finalement, le résultat d'une détection est exactement le même : coupure directe du shield.
celà prévient bien une catastrophe mais la réponse n'est pas dissociée, bref autant n'avoir que 6 interrupeurs branchés en série.
- J'ai commandé une carte de pilotage compatible avec le logiciel MACH3, elle comporte 3 entrées X-limit, Y-limit et Z-limit les interrupteurs étant reliés 2 par 2.
==> je soupçonne le logiciel de faire la corrélation entre le sens de déplacement et l'activation d'une limite pour déduire lequel des 6 interrupteurs a été déclenché
Conclusion : je vais refaire mes soudures pour relier les interrupteurs 2 par 2, soit en parallèle soir en série :
- en parallèle, il faut que l'interrupteur ferme le circuit pour qu'il y ait détection.
- en série, il faut que l'interrupteur ouvre le circuit pour qu'il y ait détection.
A priori je vais les mettre en série parce que c'est plus sécuritaire : si un fil se rompt, un interrupteur s'abime et le contact est perdu ==>la machine s'arrête
non seulement ca sécurise les limites mais ca detecte l'usure !
3 octobre 2015
J'ai continué à tester ma machine et il s'avère qu'elle me sort régulièrement une erreur qui stoppe tout et bousille le travail en cours : Hard Limit Error
Normalement c'est dû à un des interrupteur de limite qui a été déclenché ou à un chute de tension dans le système (genre l'ordi portable qui se met en veille -_-
En cherchant j'ai trouvé que c'était un problème récurrent et qu'un moyen de le contrer consiste à mettre des condensateurs pour lisser la tension dans les interrupteurs
Plus qu'à modifier tout ça ... pfff
14 novembre 2015
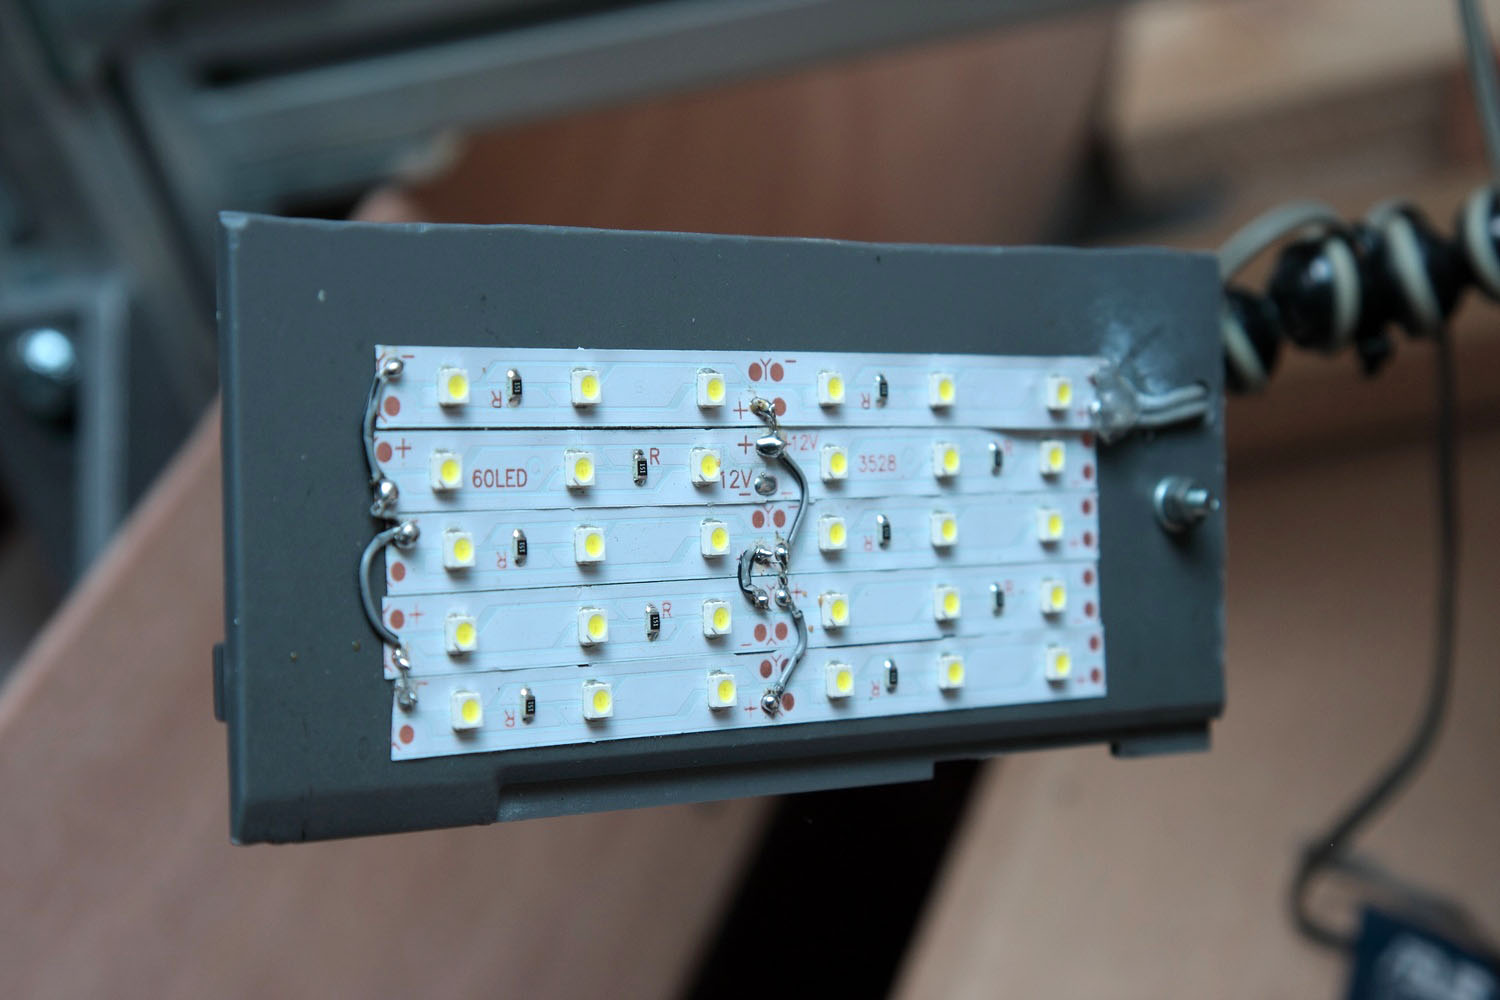
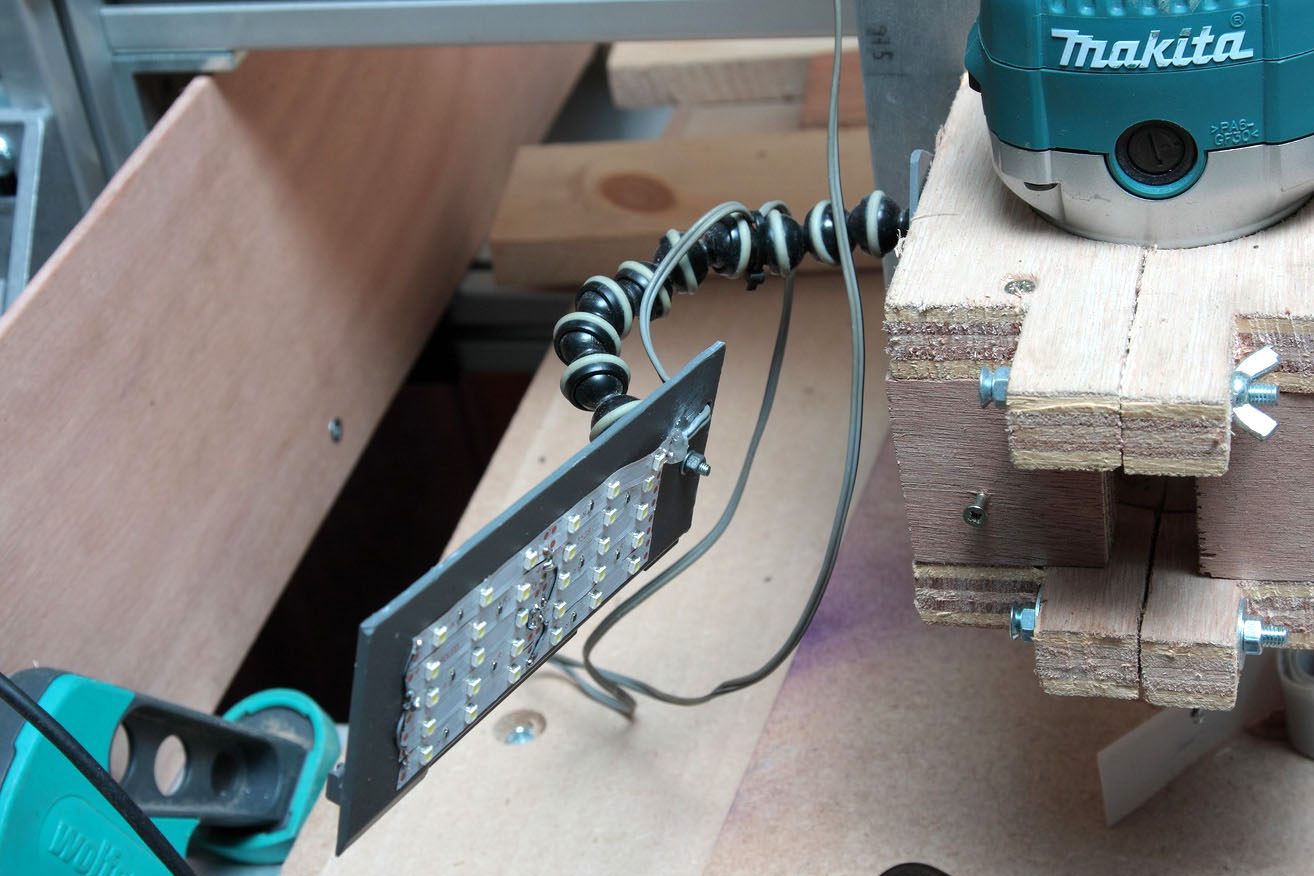
Fabrication d'un éclairage, parce que raz le bol de me balader avec une lampe torche pour voir le résultat.
J'ai utilisé des morceaux de ruban led découpés et soudés ensemble, collés sur un bout de capot d'imprimante et fixé sur un ancien pied de tripod bas de gamme, ca éclaire plutôt bien.
J'ai utilisé des morceaux de ruban led découpés et soudés ensemble, collés sur un bout de capot d'imprimante et fixé sur un ancien pied de tripod bas de gamme, ca éclaire plutôt bien.
5 décembre 2015
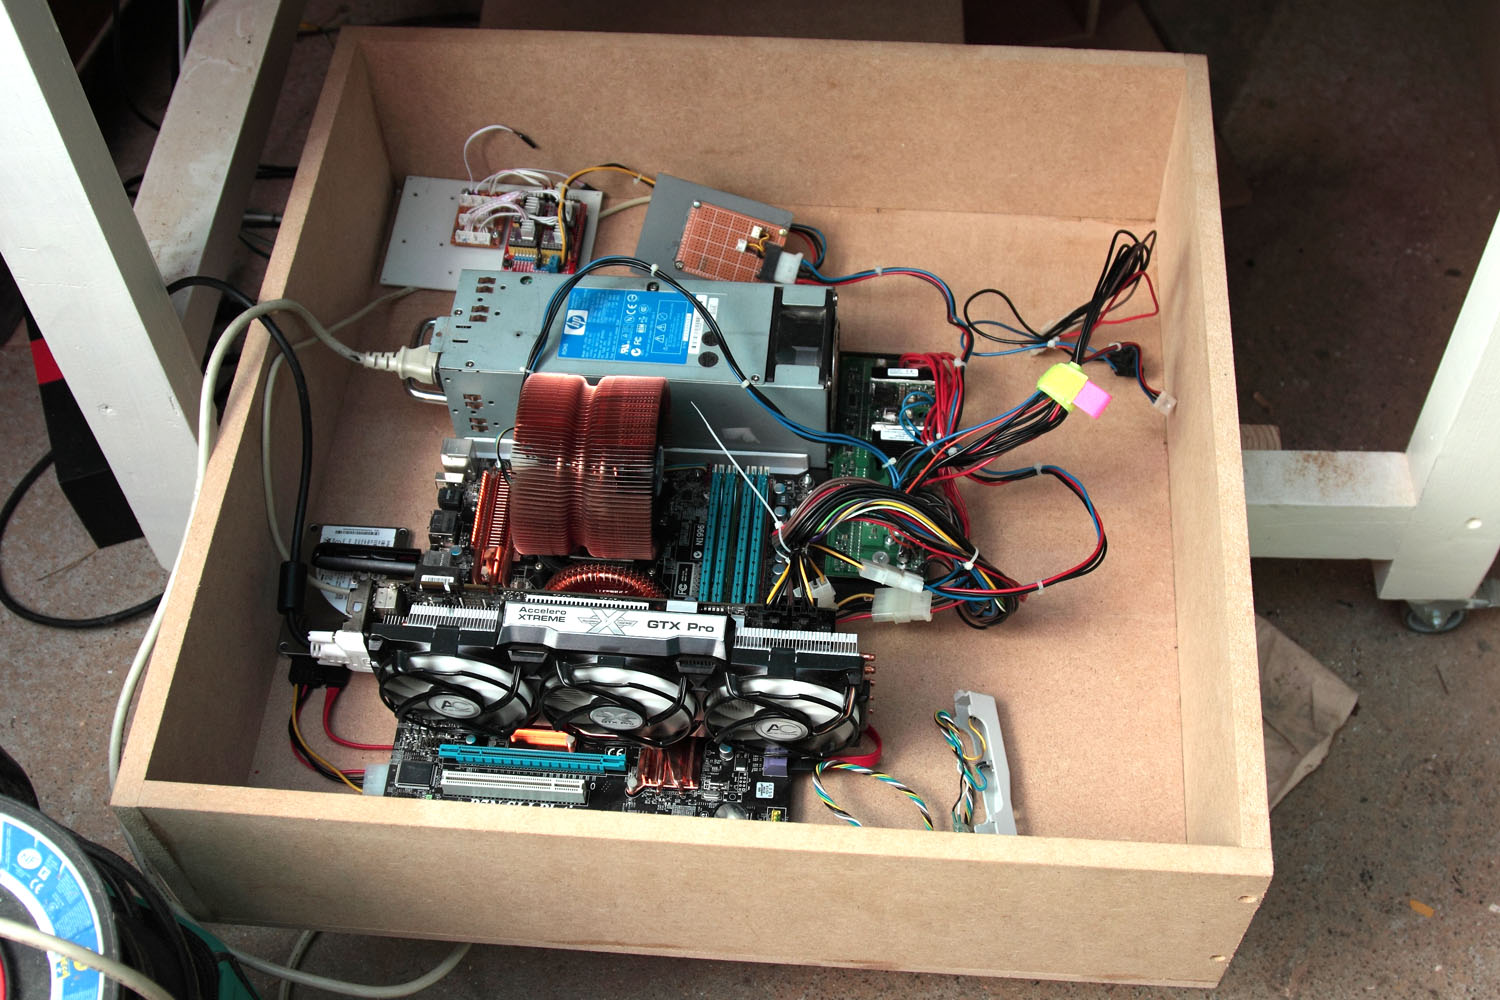
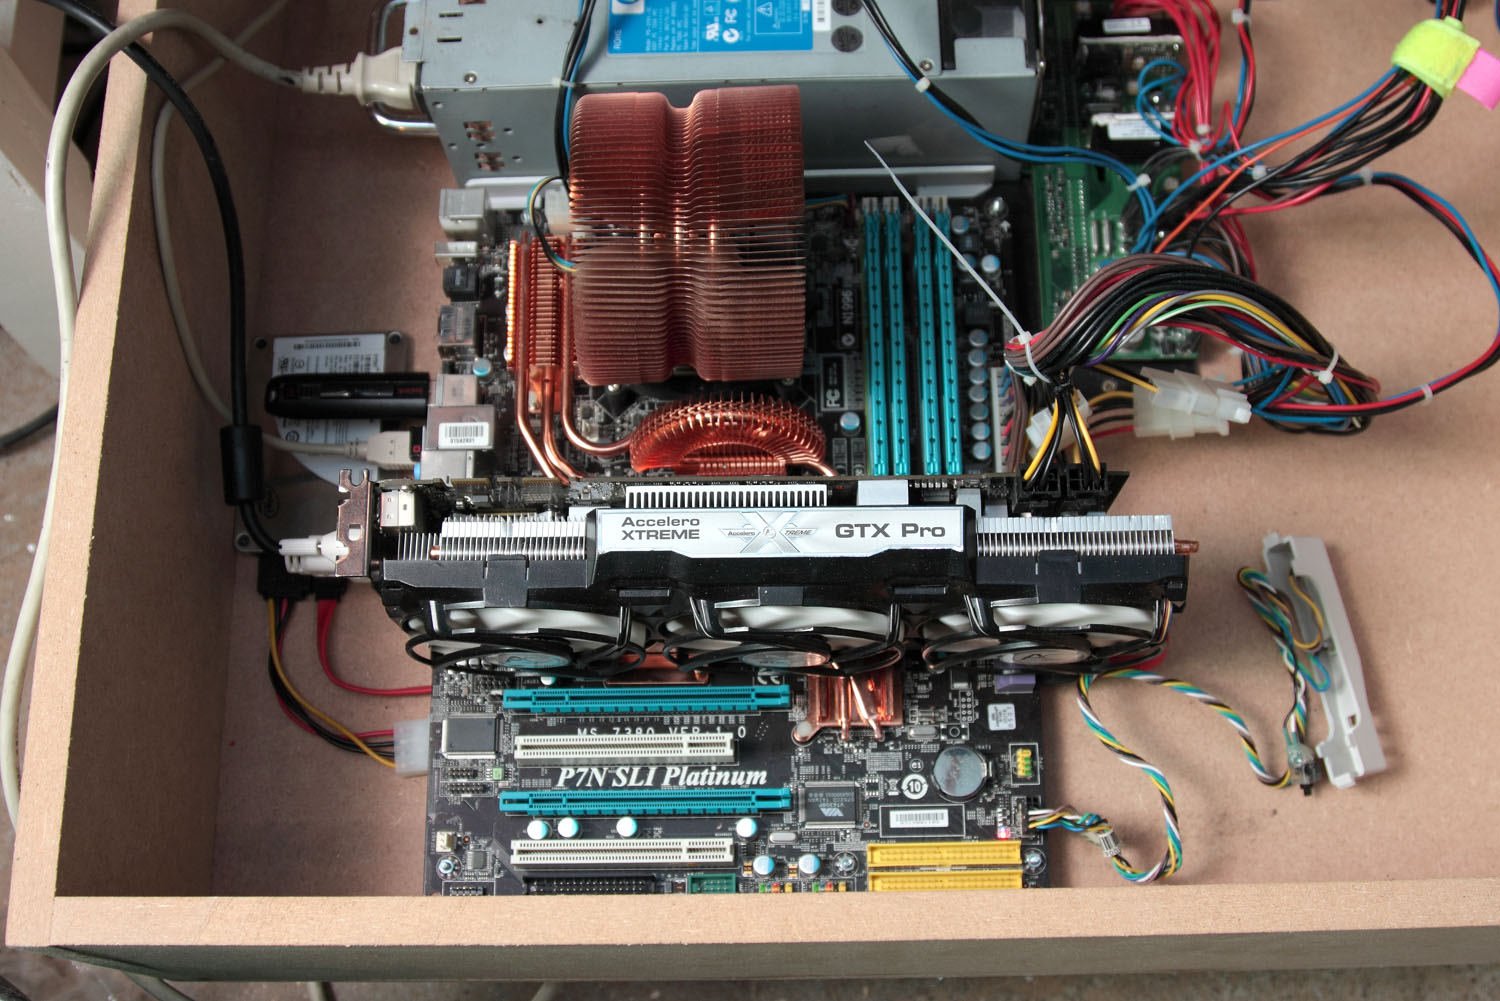
Gestion du coté informatique de la CNC.
J'ai finalement, pour éviter de bousiller mon ordinateur portable pro, d'intégrer un PC à la structure.
L'humidité ne faisant pas bon ménage avec l'informatique et le métal provocant facilement de la condensation j'ai décidé d'enfermer le PC dans un coffre en médium en réduisant au maximum l'utilisation de métal.
Voilà la boite est fabriquée, la carte mère et l'alimention du vieux serveur fixées, je me retrouve avec un QuadCore Q6600 4GoDDR et une GTX 260 permettant de l'affichage 3D assez conséquent ;)
12 décembre 2015
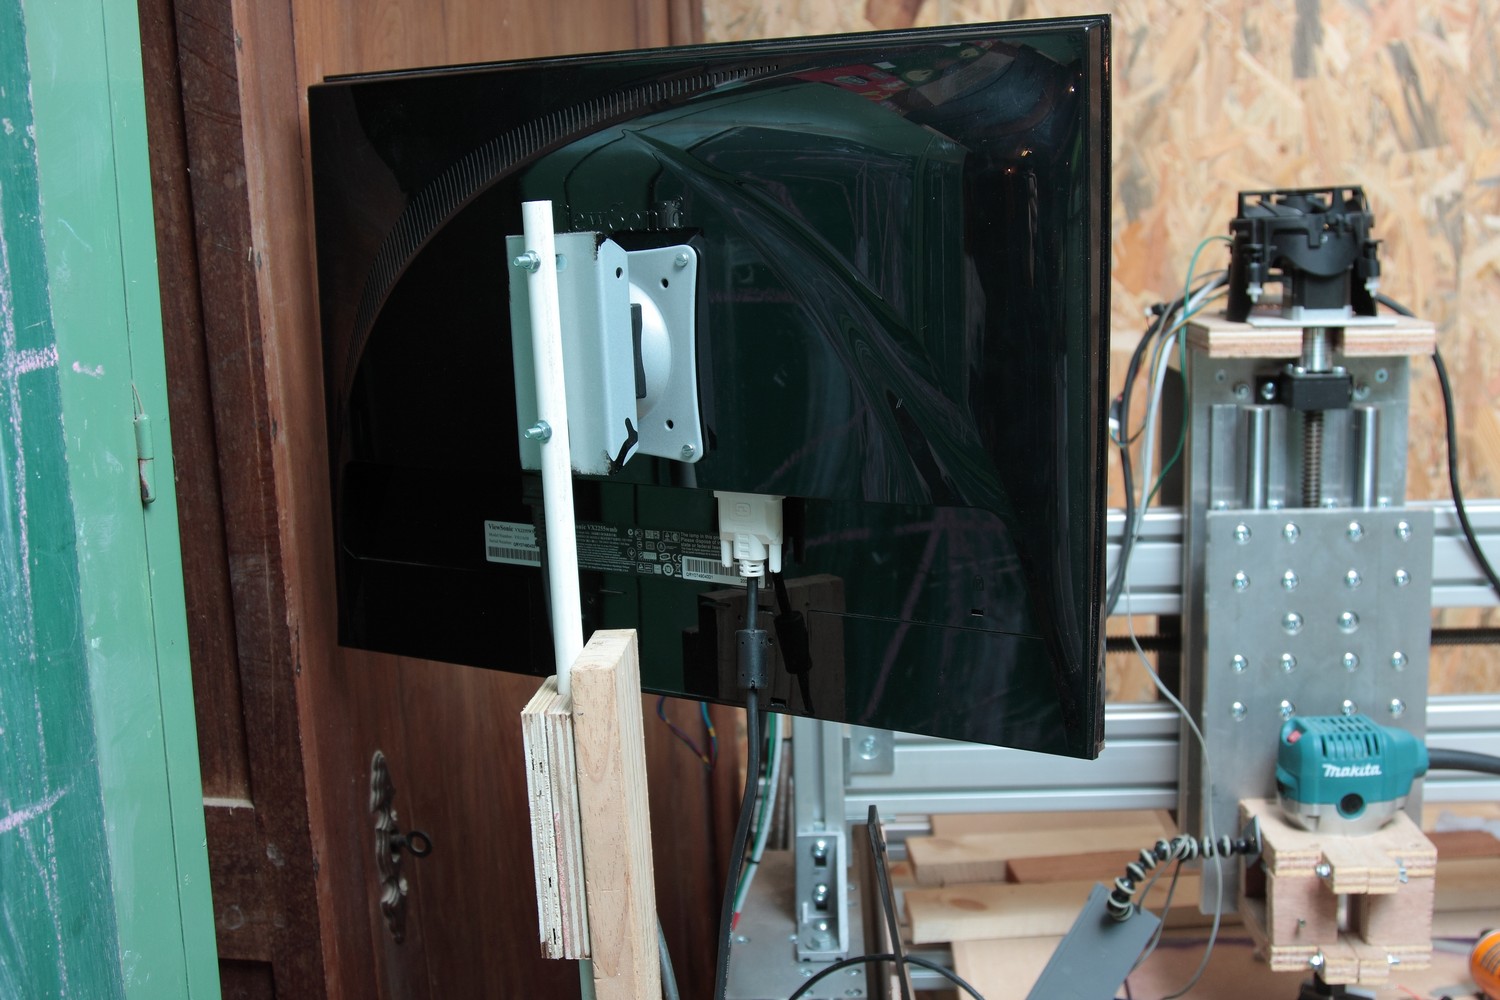
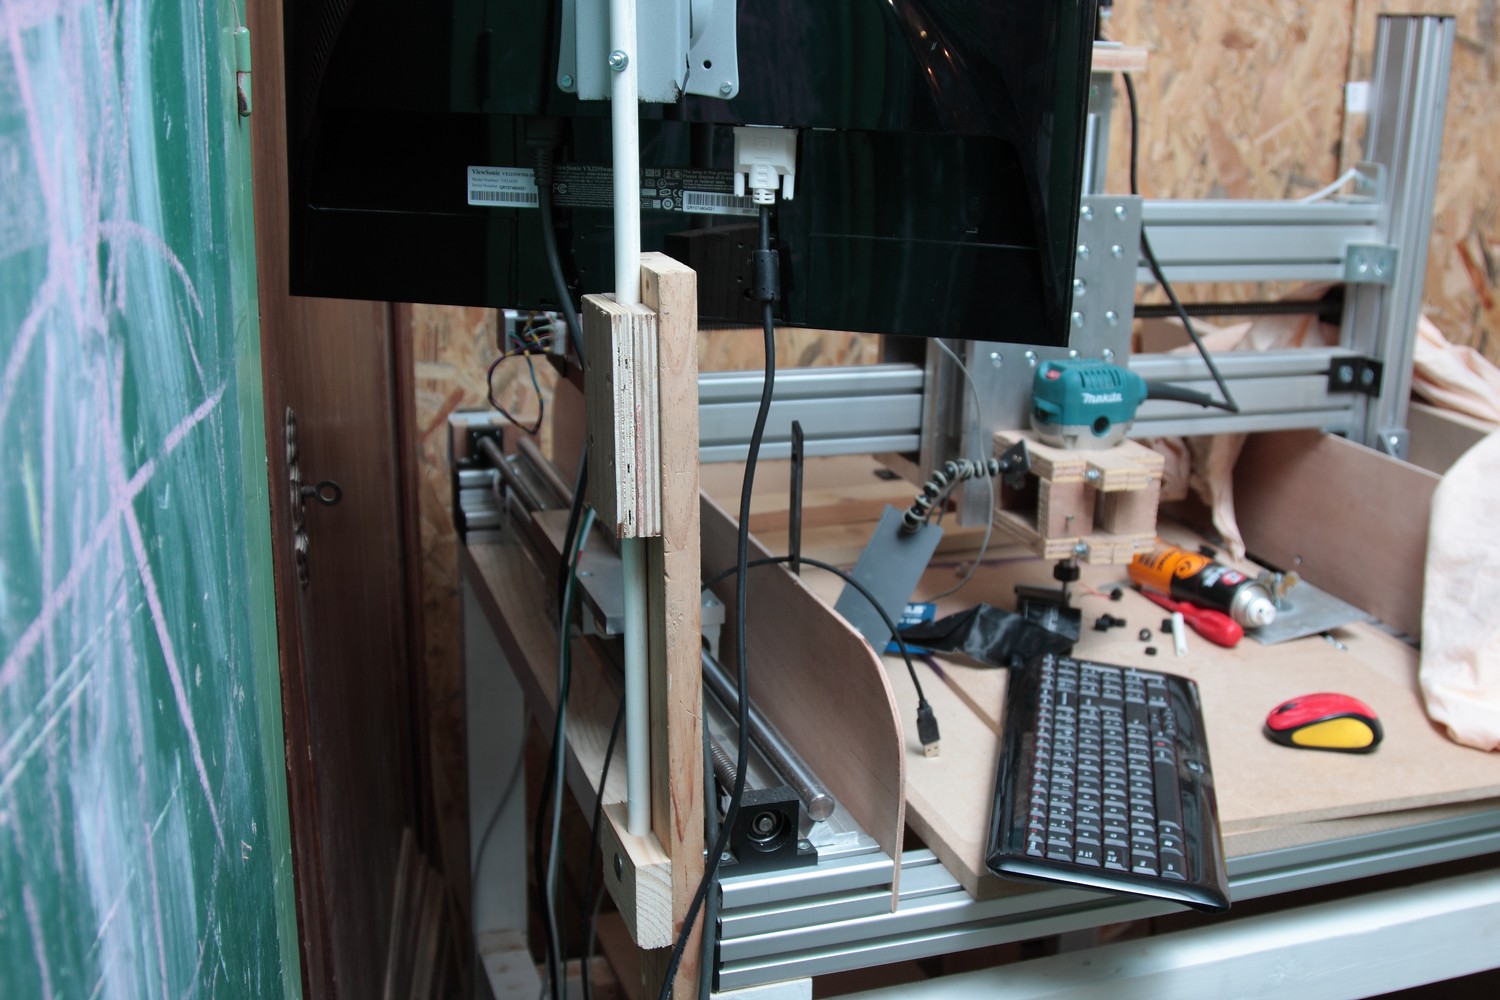
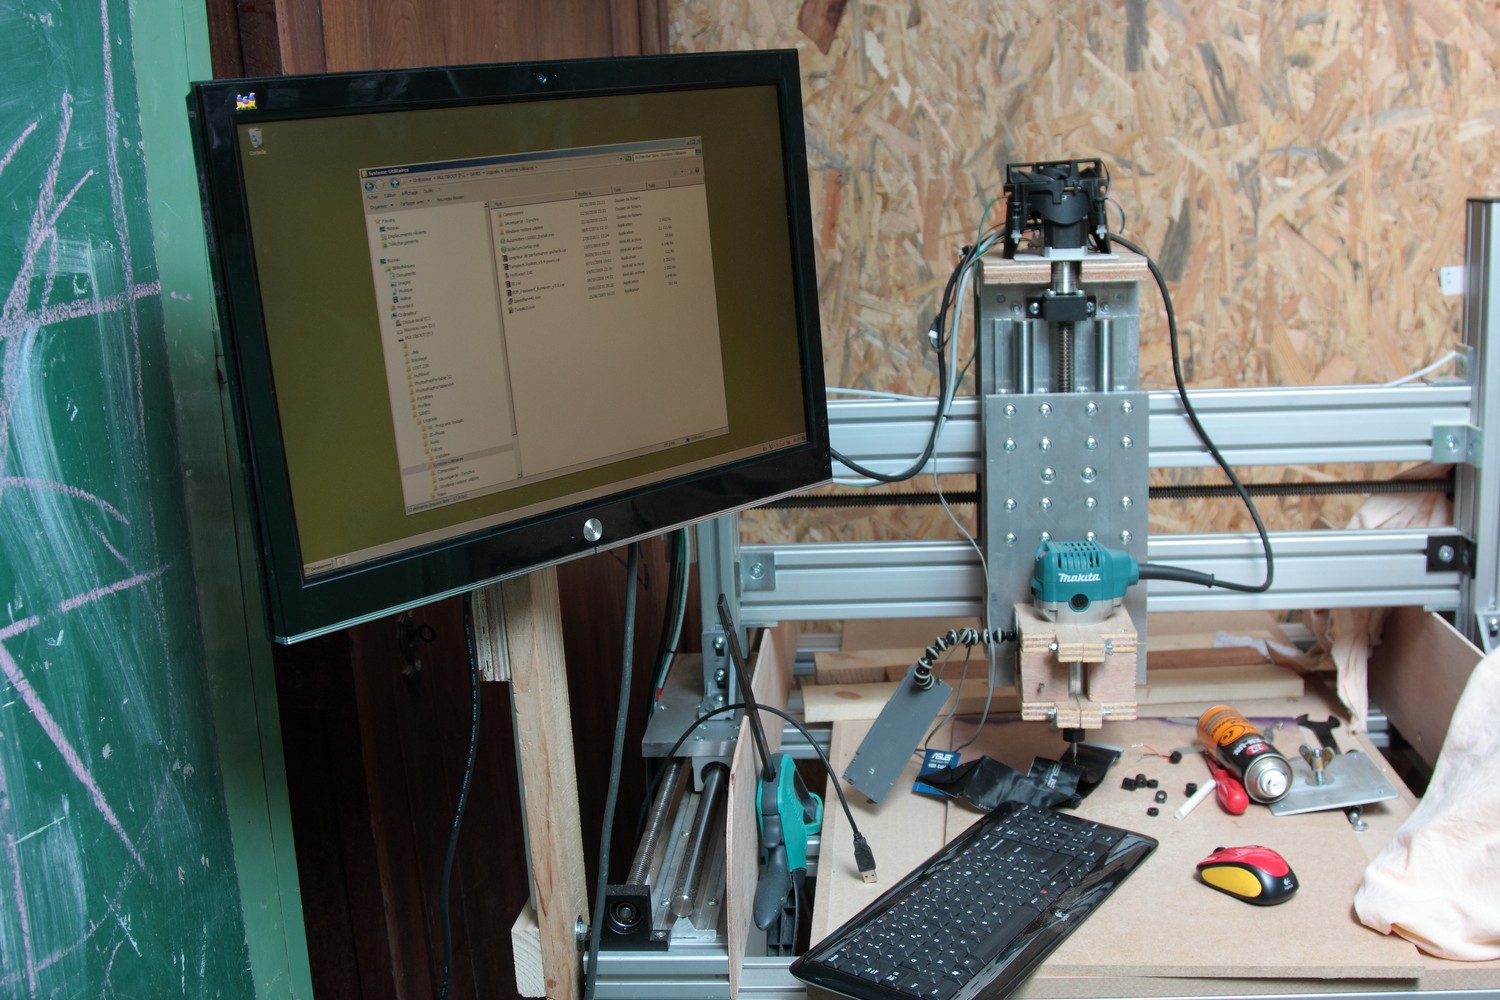
Gestion de l'écran
J'avais pensé mettre l'écran sur une glissière horizontale sous la CNC mais finalement par manque de place pour le clavier et la souris j'ai adopté un système plus vertical.
J'ai utilisé une rotule avec fixation VESA fixée sur un tube métallique qui peut pivoté dans la structure en bois.
La cale en bois en bas peut etre desserée pour ajuster la hauteur.
25 décembre 2015
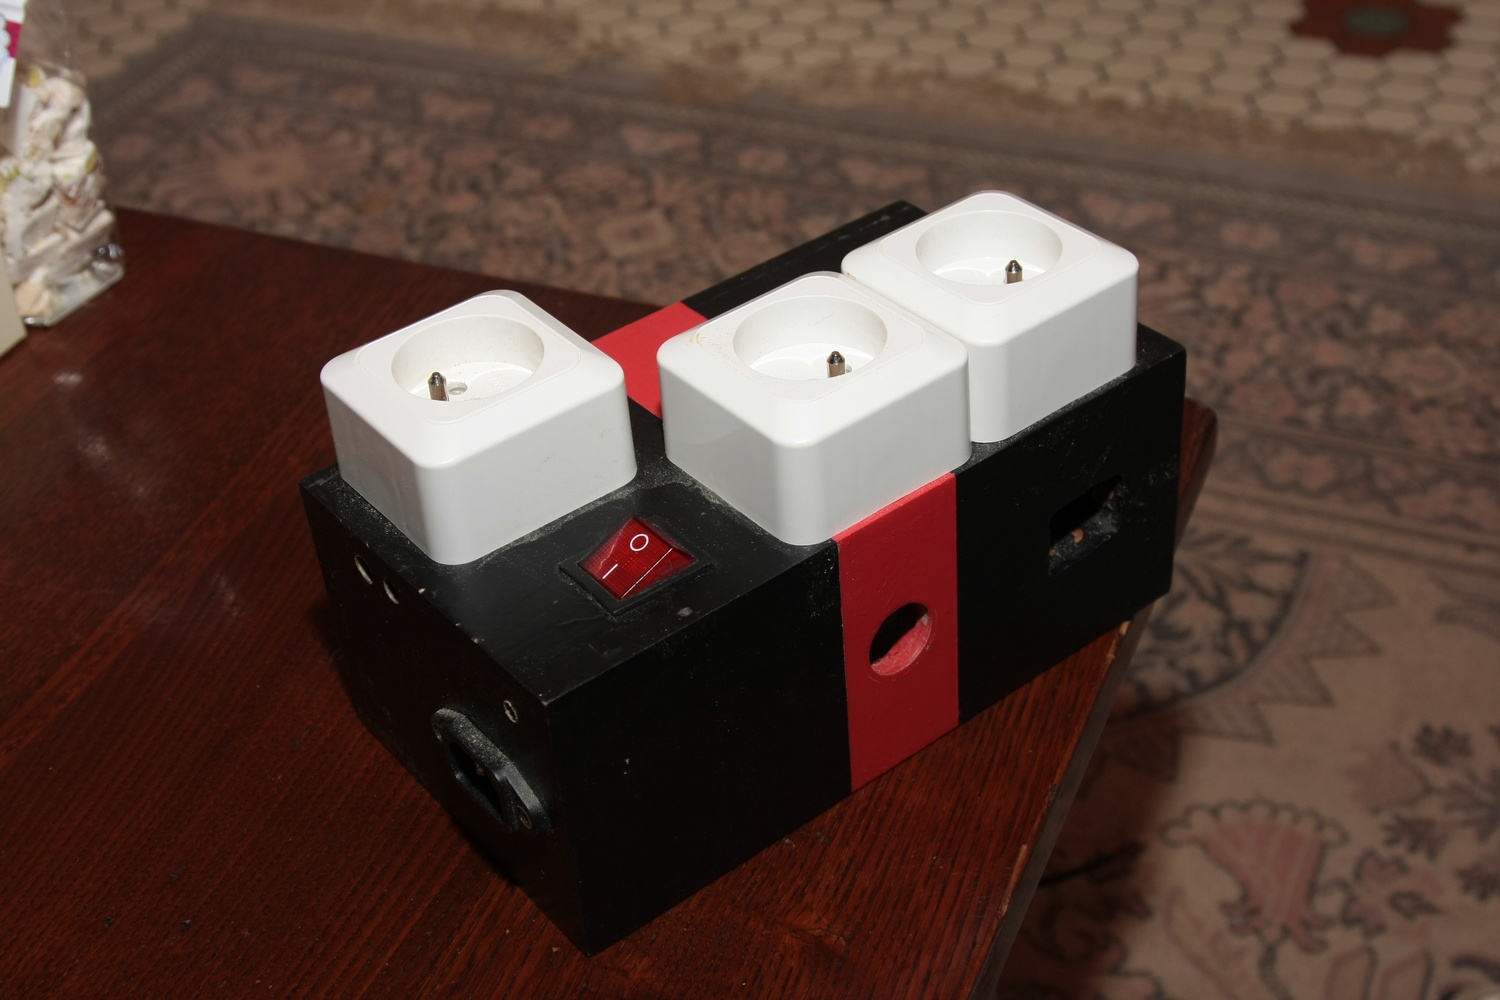
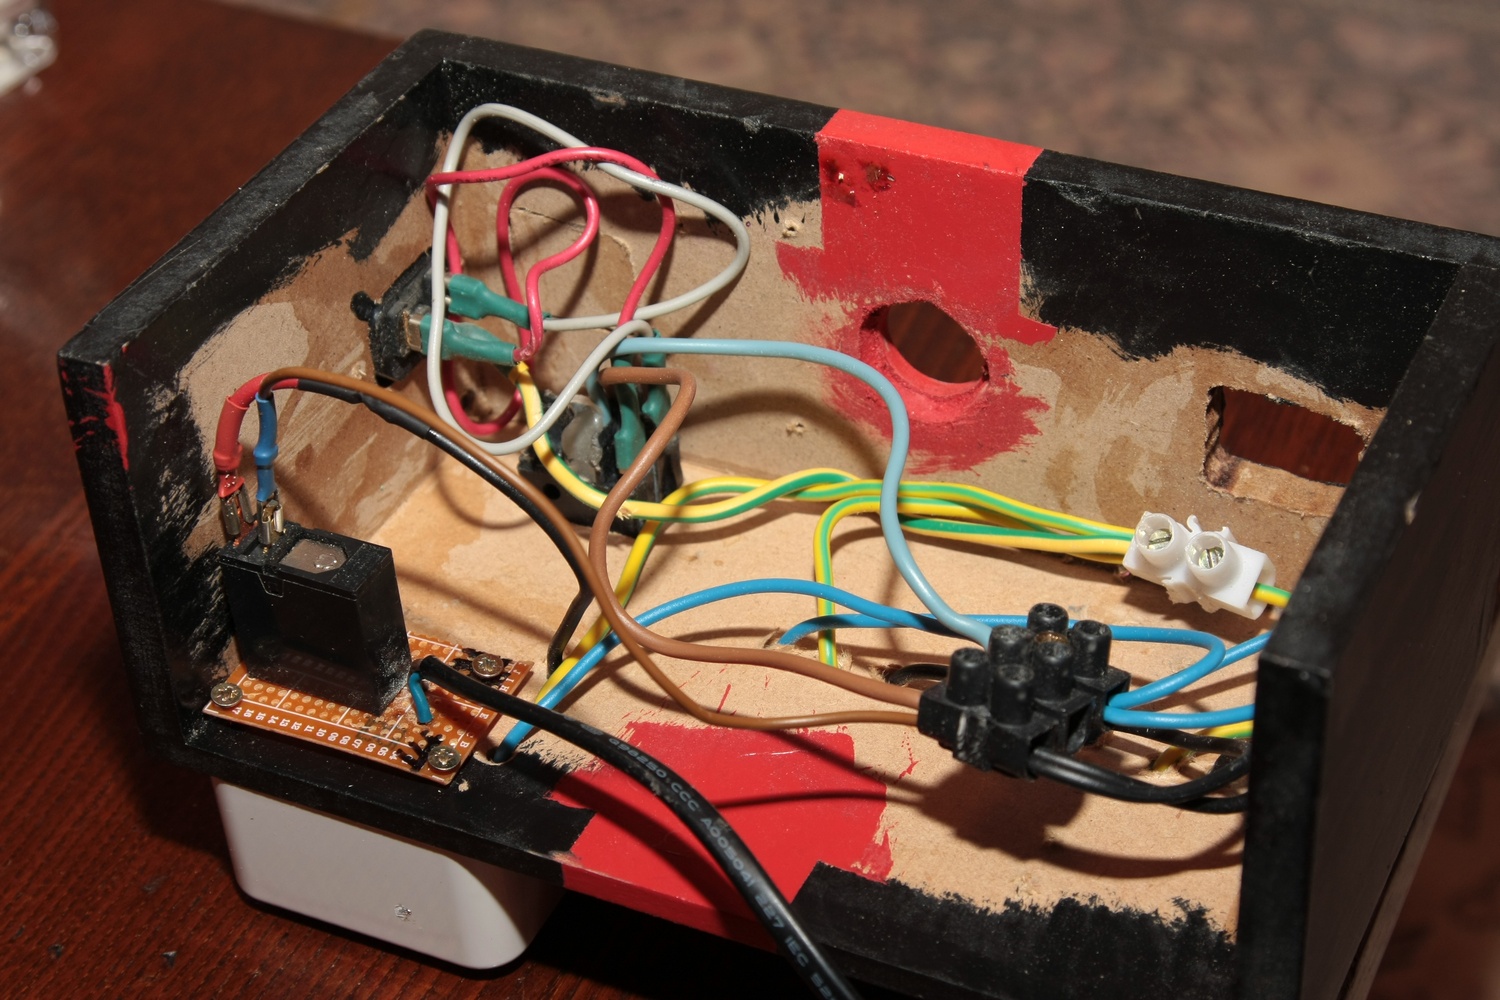
Modif de l'alimentation
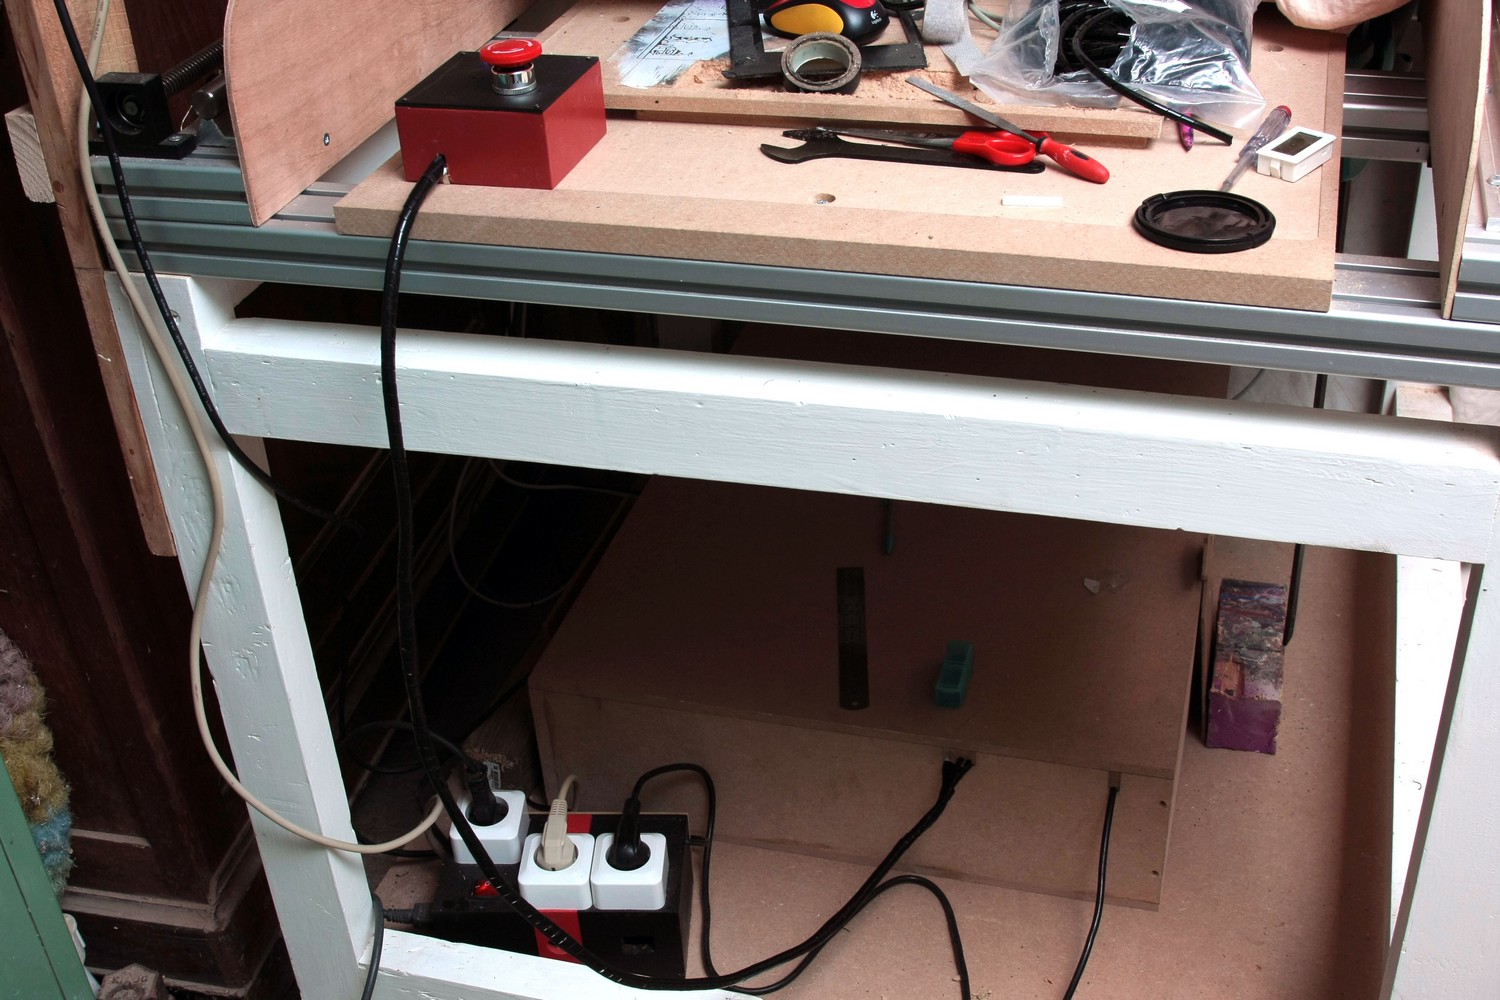
J'ai modifié mon premier boitier pour retirer le bouton d'arrêt d'urgence qui sera déporté avec les commandes d'allumage de l'ordinateur et de controle de la CNC ( me suis fais chier avec la peinture pour rien ...)
Ajout de 3 prises à 0.95€ ! chez BricoMan
L'ordi est branché directement sur le 220v et comme précédemment la défonceuse est branchée sur un relai qui lui sera branché sur le 12v du PC.
3-6 janvier 2016
Test de faisabilité / Création d'une sonde de hauteur
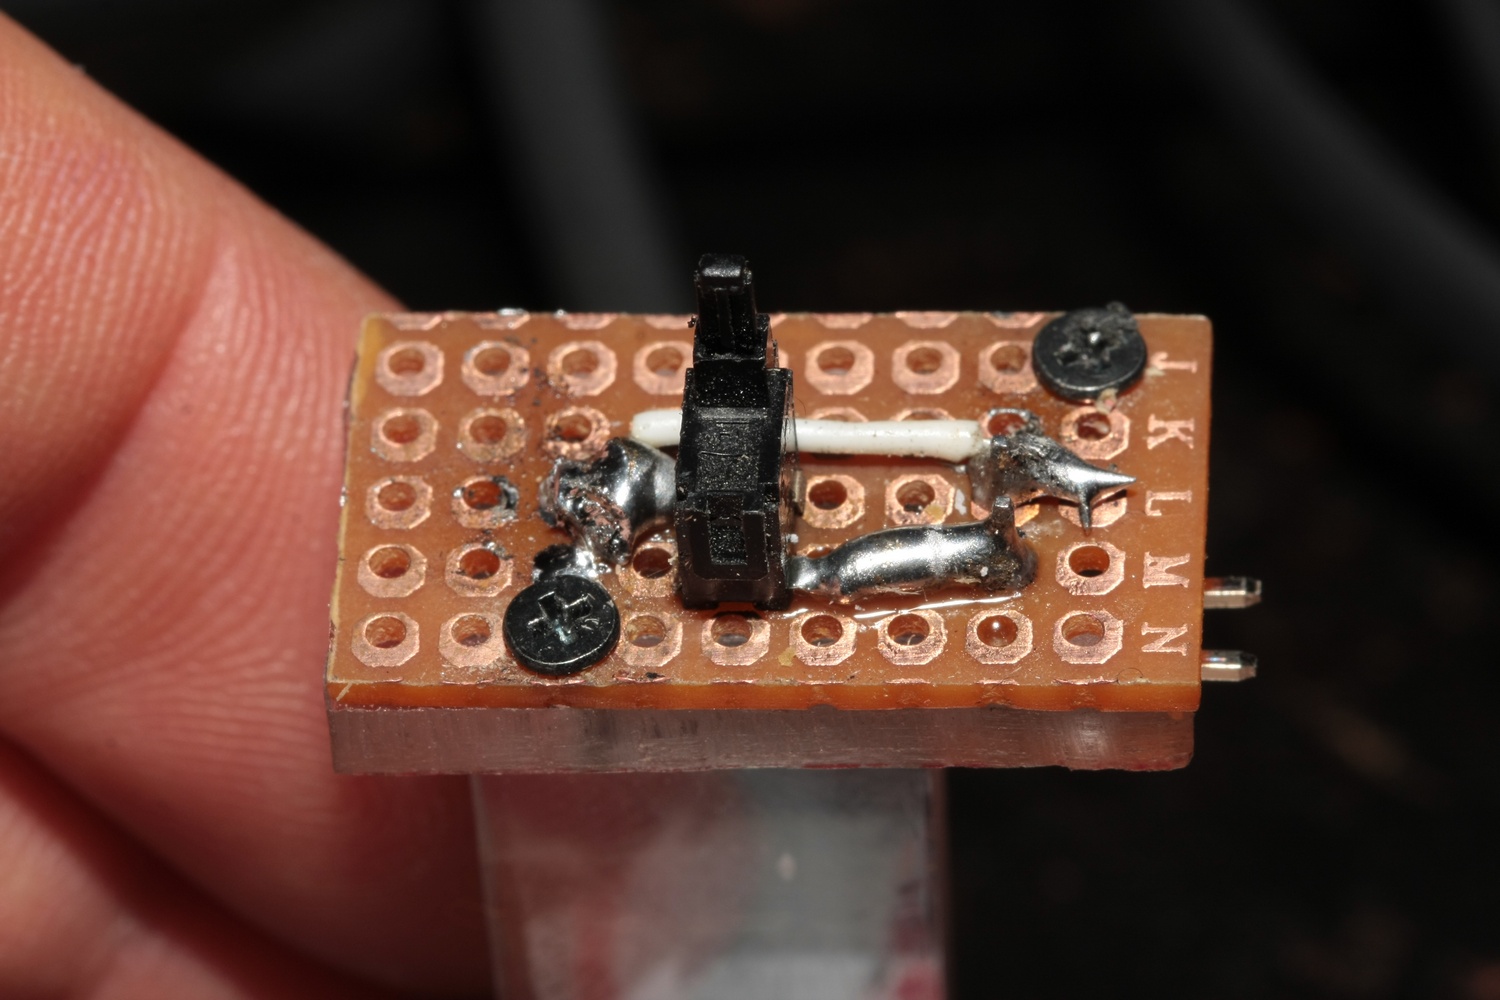
Je ne pensais pas que celà était possible avec ma version de CNC mais j'ai tenté de créer une sonde de détection de contact pour la CNC
Normalement on utilise une pince crocodile fixée sur l'outil et une plaque de métal posé sur le plan de travail pour détecter le 0.
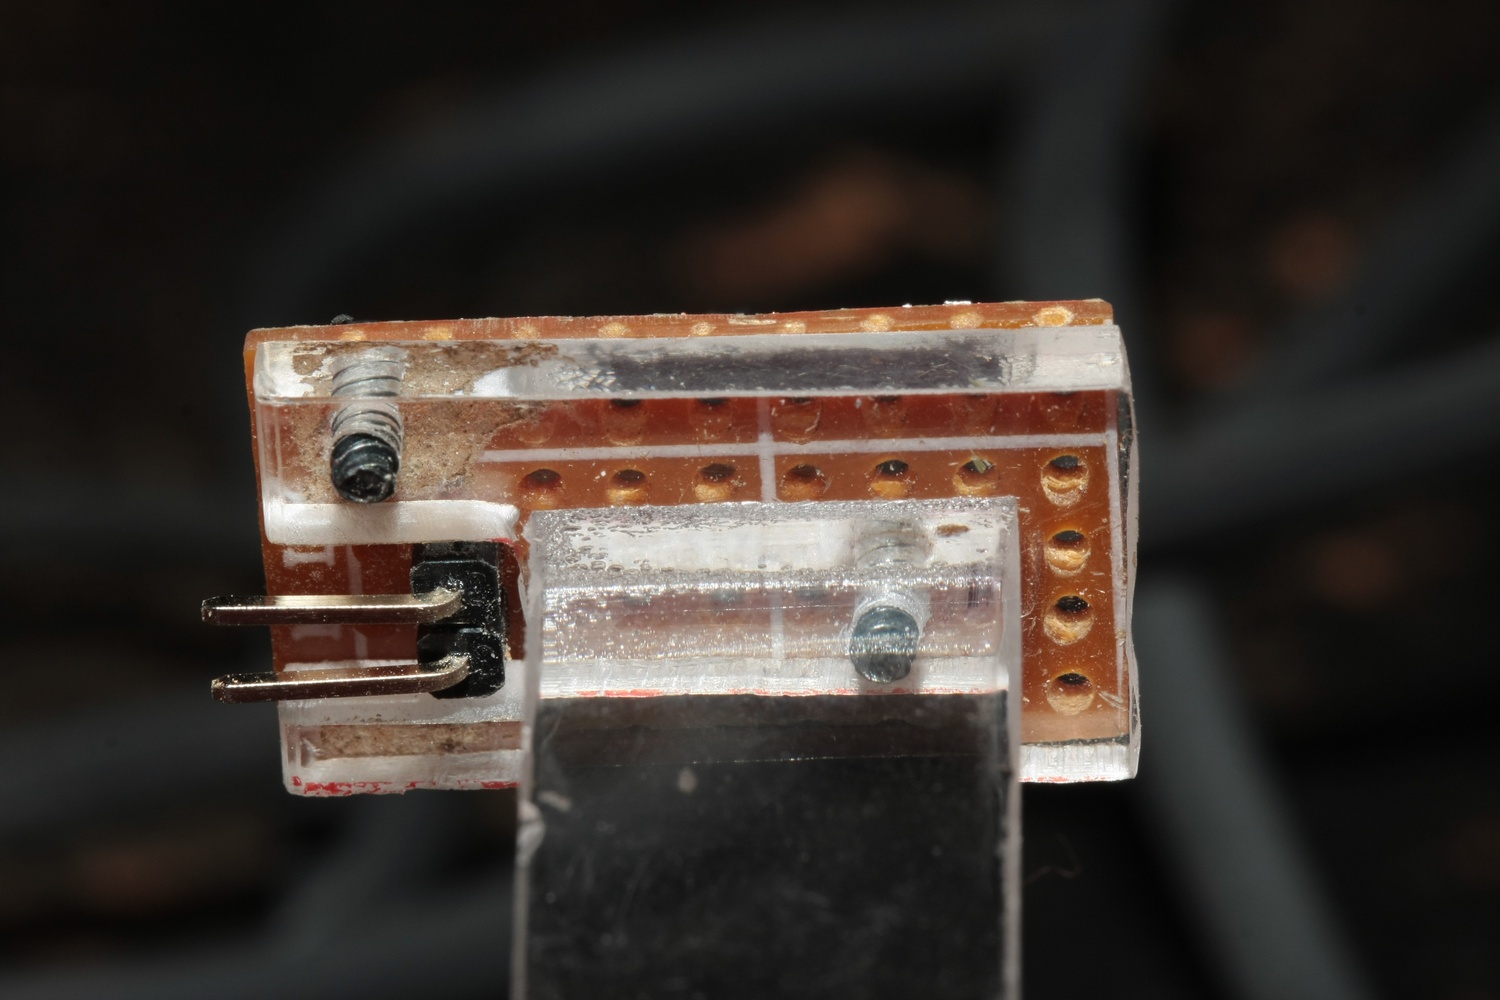
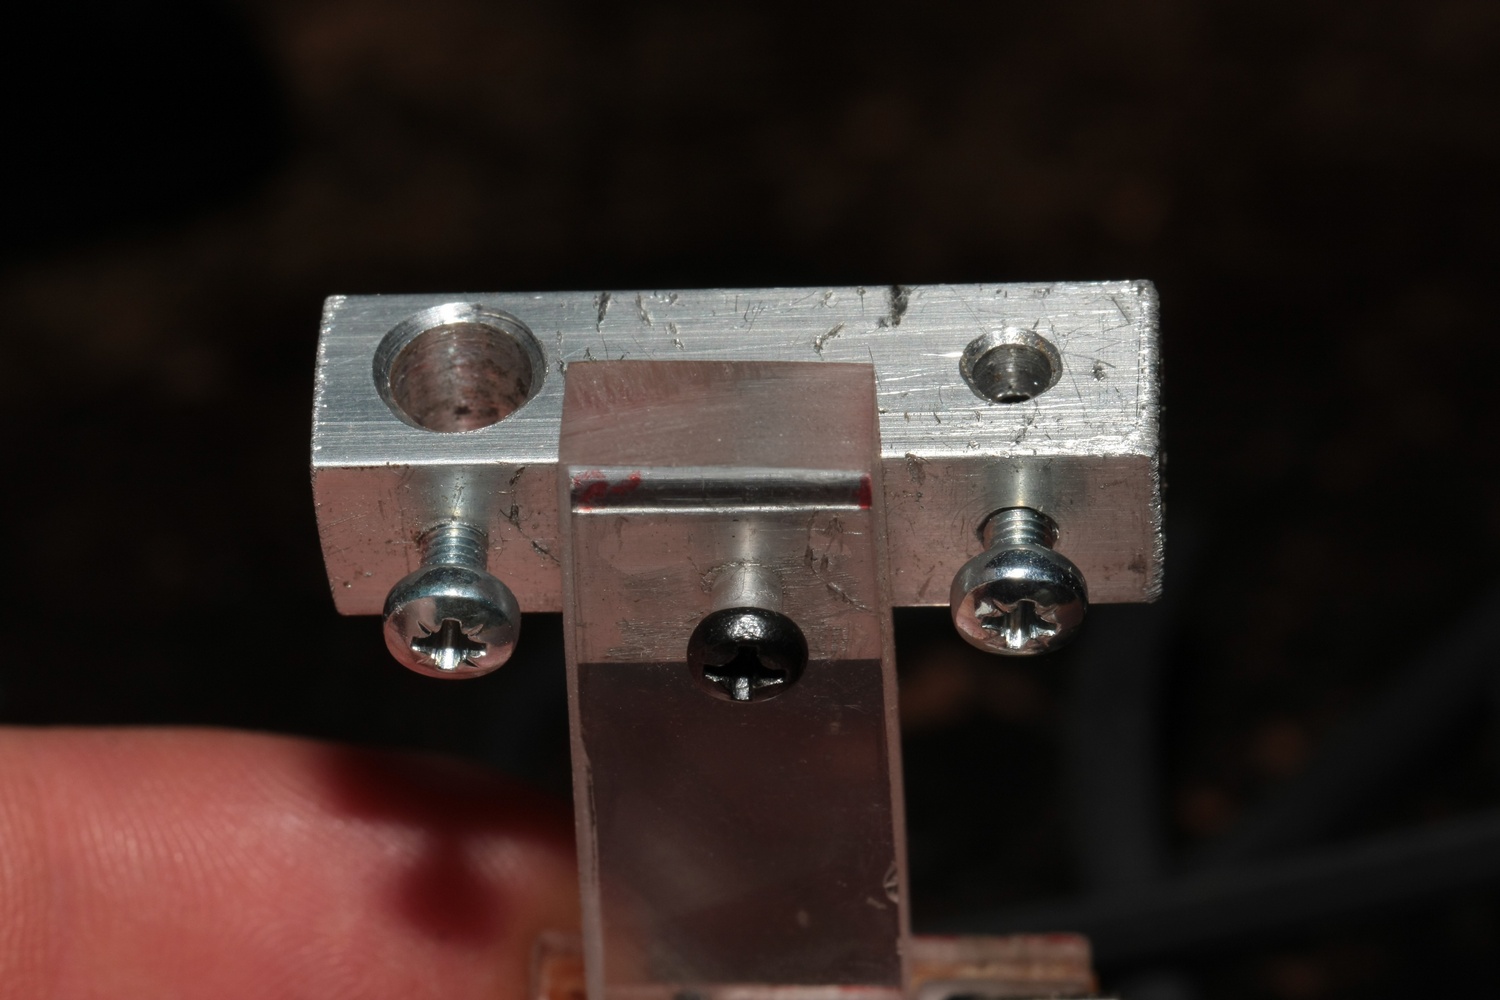
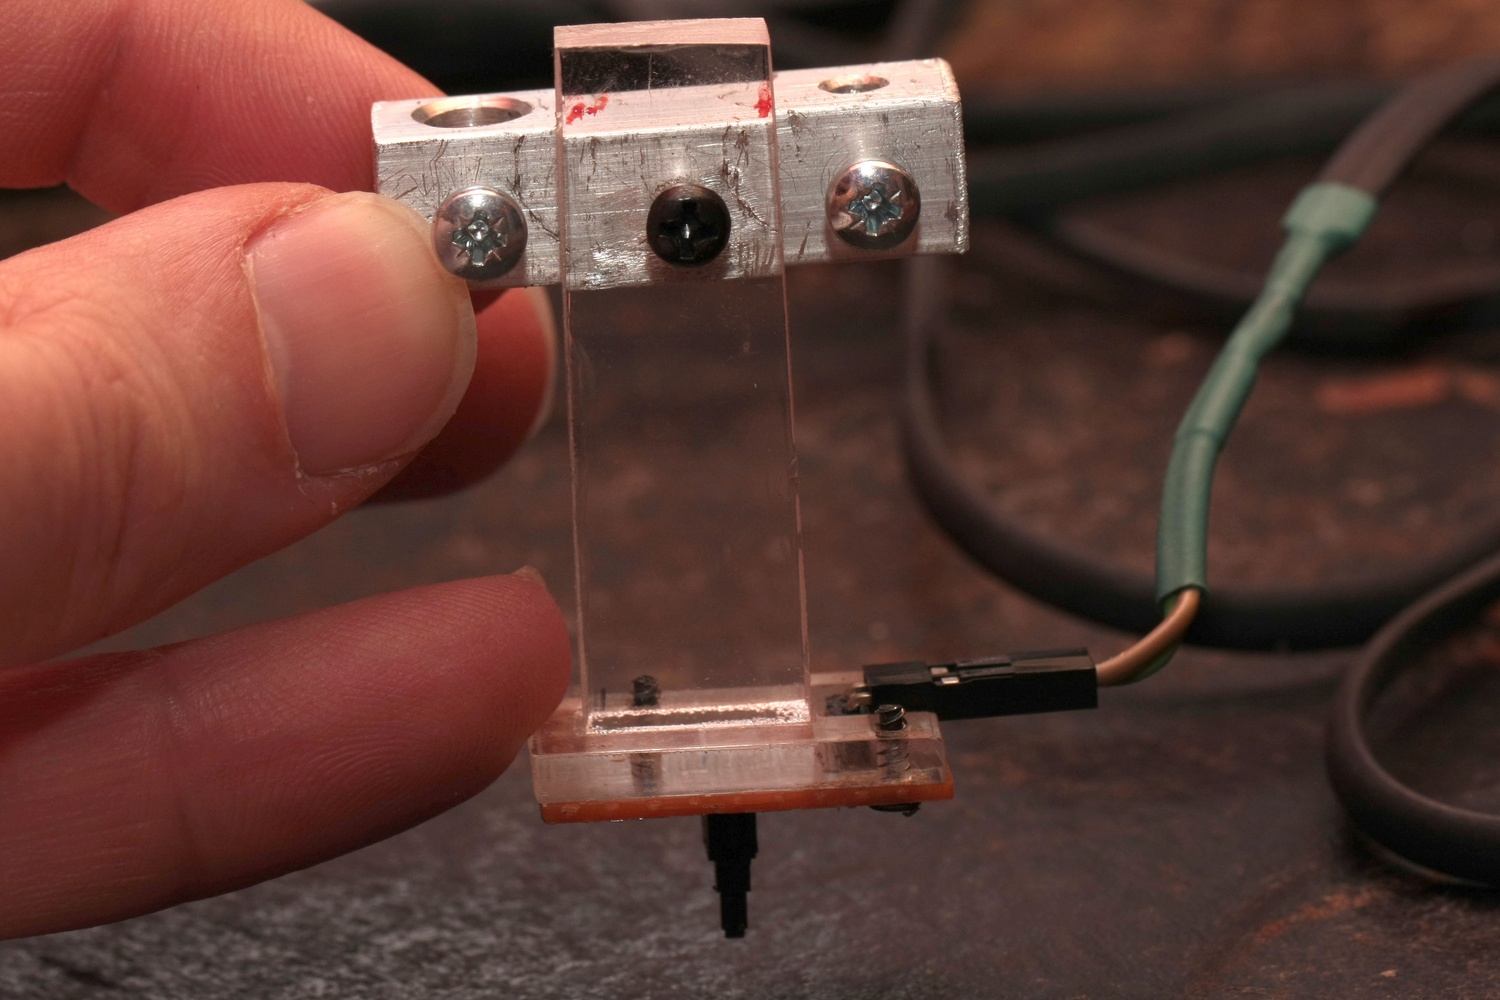
Mon idée est d'utiliser un interrupteur, mais il faut qu'il soit sensible, j'ai donc utilisé un micro interrupteur récupéré dans un lecteur de disquette, on en trouve aussi dans les lecteurs CD/DVD.
On le branche entre les entrées SCL et GND du connecteur I2C du shield ou sur la broche 5 de l'arduino. (attention il doit être ouvert au repos, certains sont fermés et je ne pense pas que gère l'inverse)
Tout ayant bien fonctionné, j'ai crée un support fixable directement sur l'outil pour que ce soit plus pratique.
9 janvier 2016
Utilisation de la sonde de hauteur
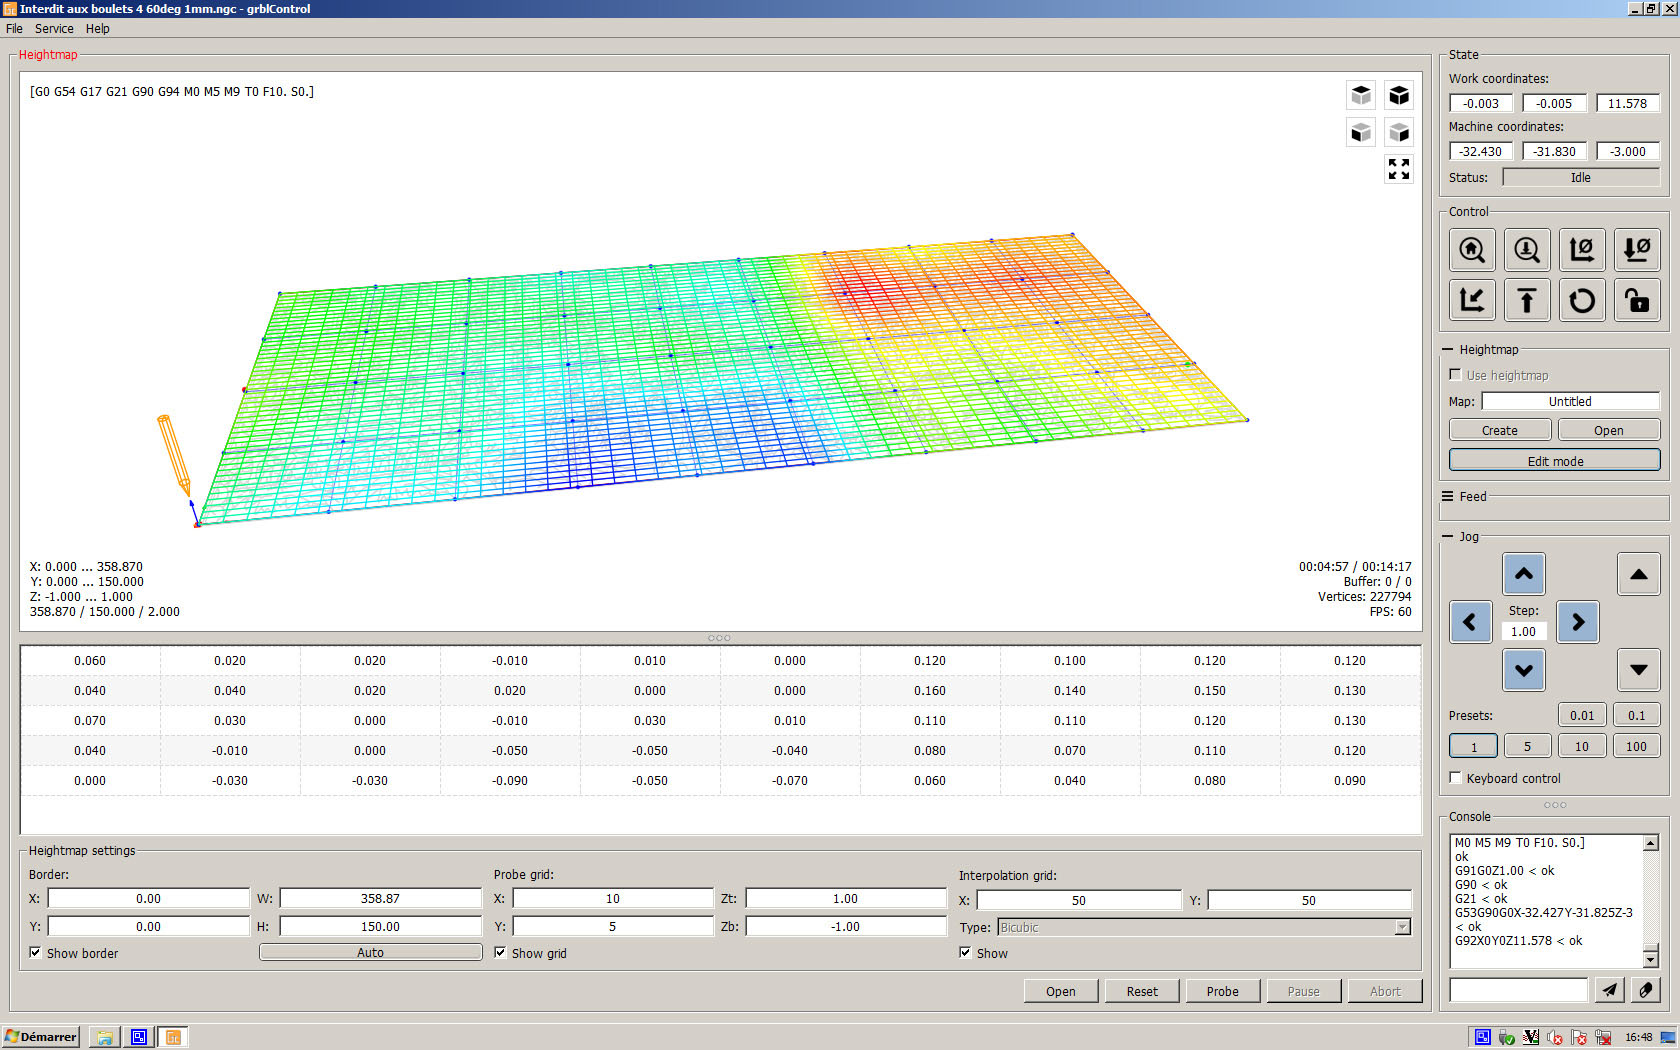
J'utilise maintenant le logiciel programmé en C++ et opensource grblControl , il est vraiment complet et optimisé, c'est un bonheur à utiliser
J'utilise maintenant le logiciel programmé en C++ et opensource grblControl , il est vraiment complet et optimisé, c'est un bonheur à utiliser
Ce que celà donne côté matériel et côté logiciel:
Je dirais que celà est précis à 10 ou 20 microns mais il faudrait que je fasse un test
Voilà la cartographie une fois totalement "scanné" :
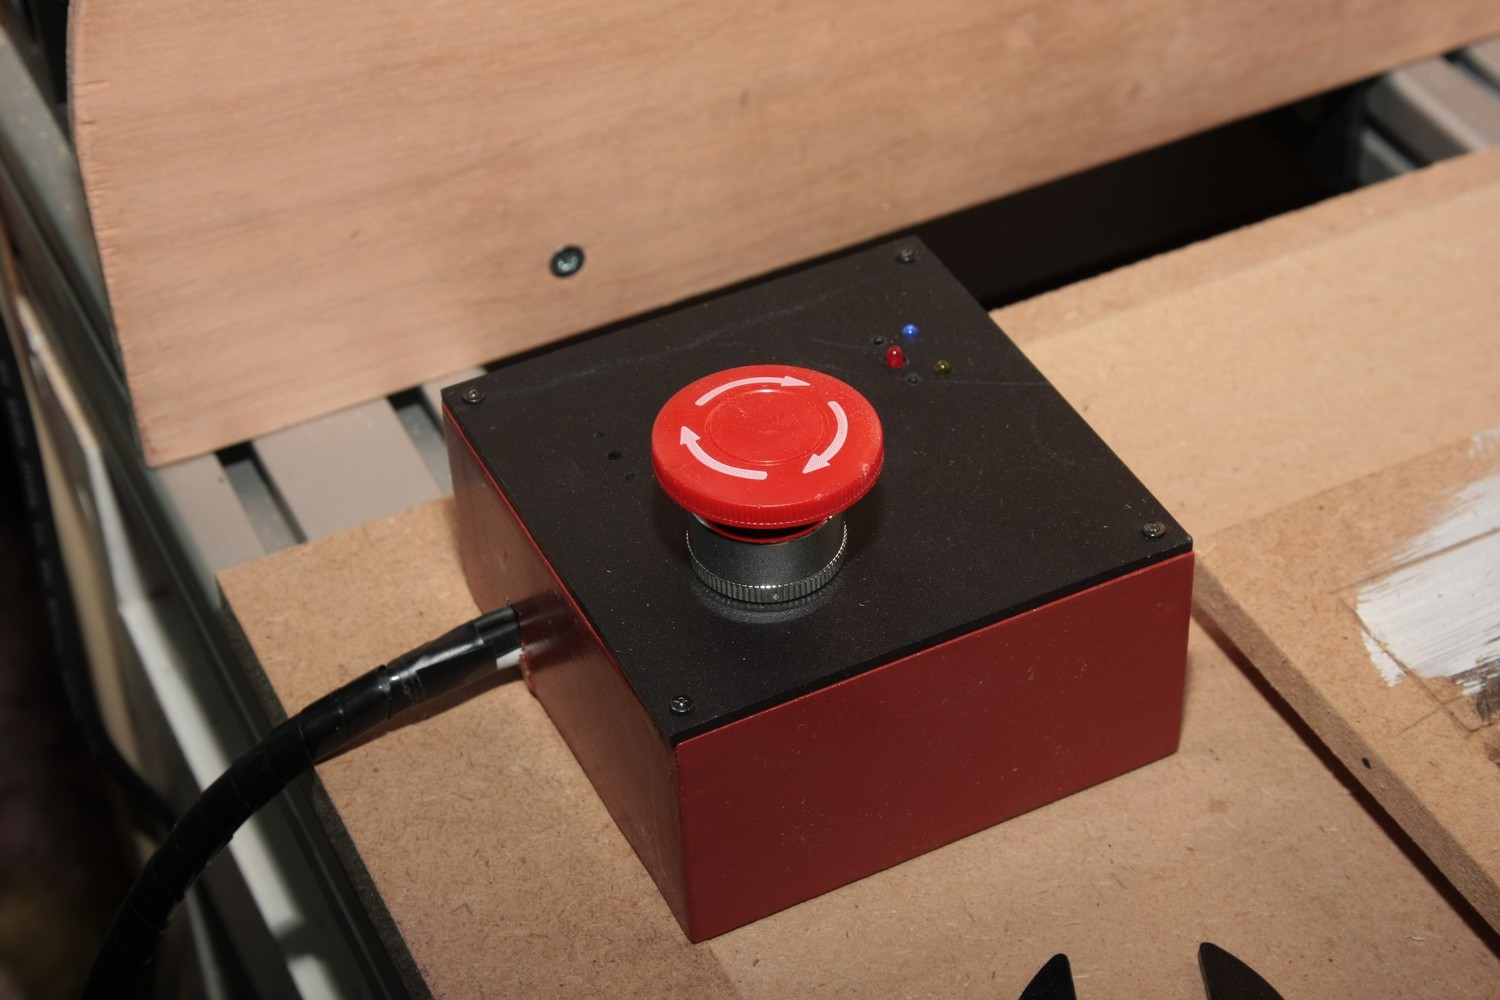
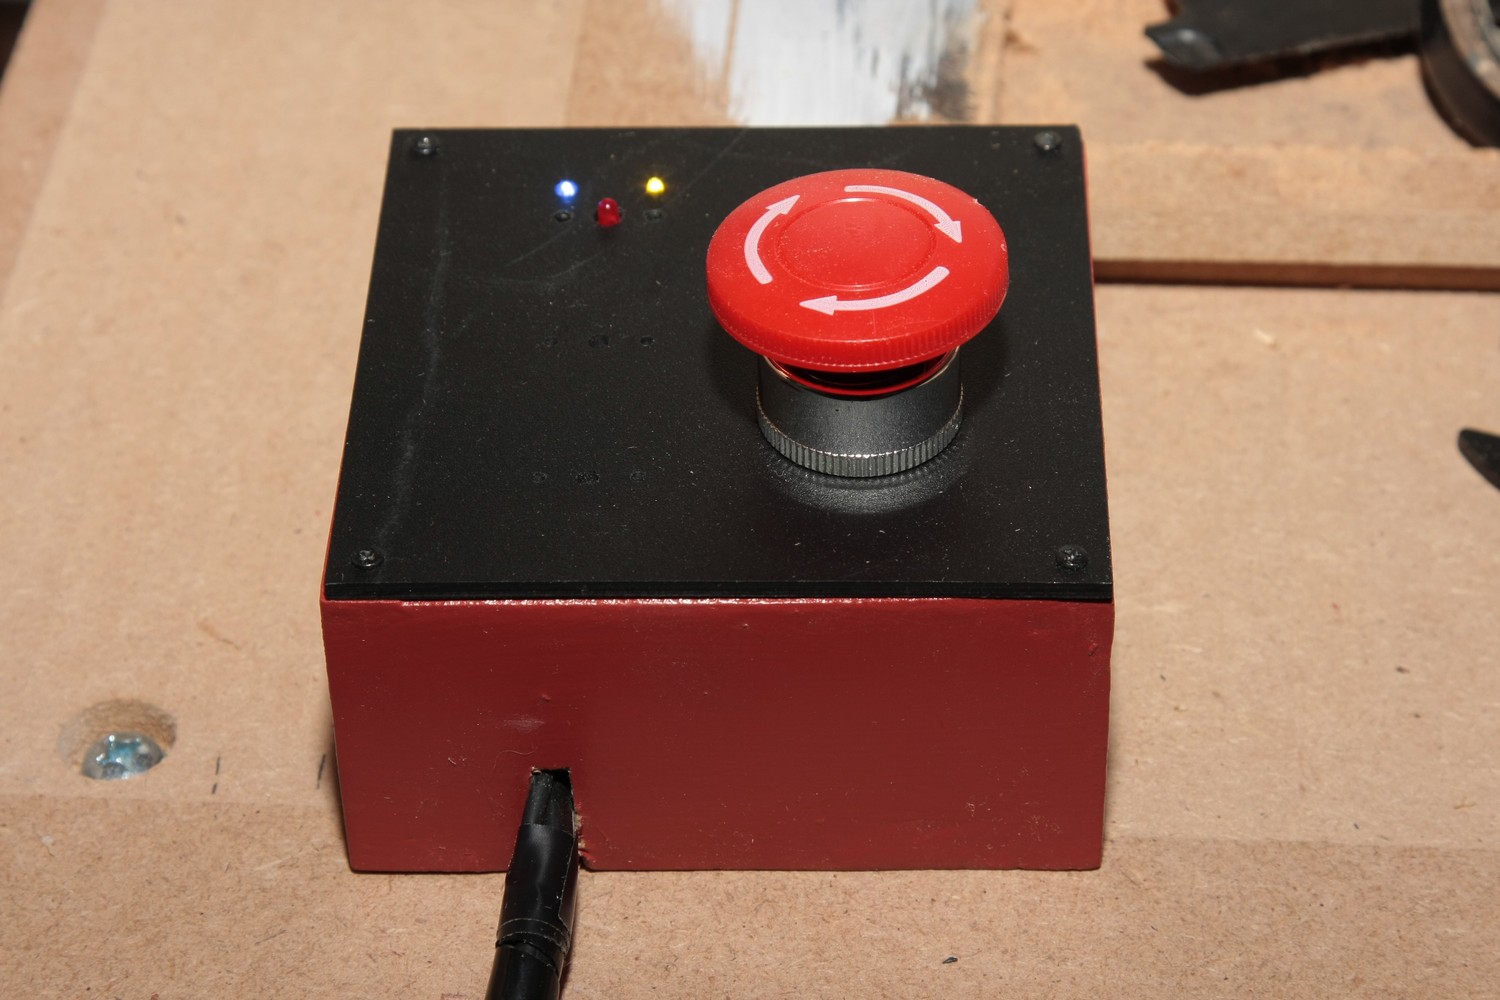
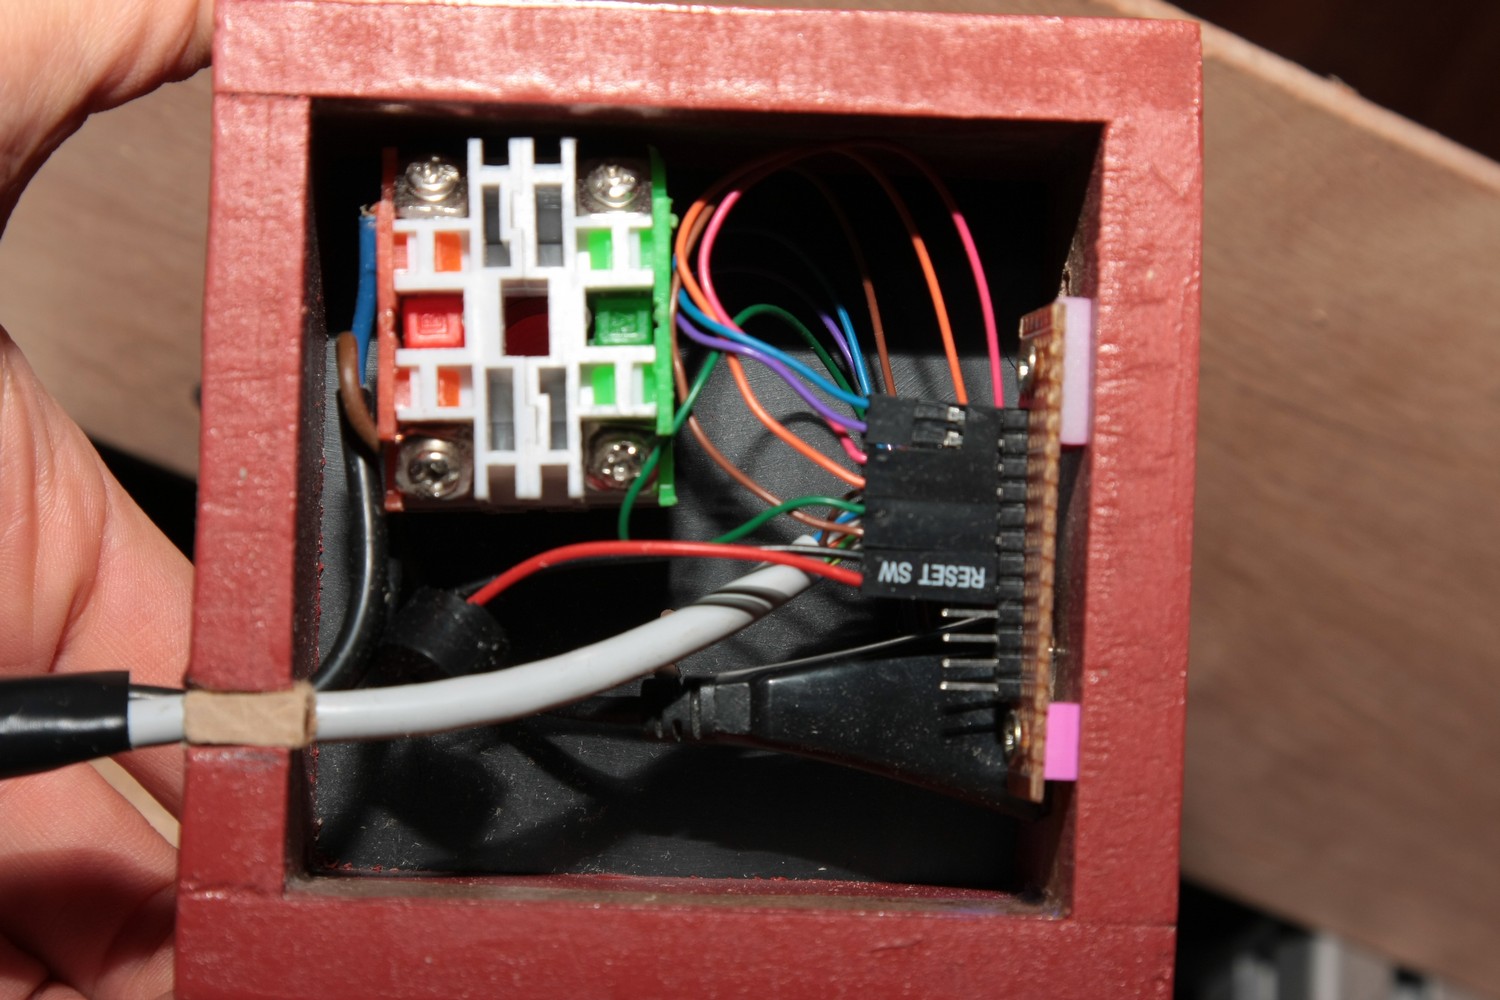
Finalisation du boitier de commande.
Il possède pour le moment :
- une prise USB pour brancher ma clef qui contient toute mes docs de bricolage et les fichiers CNC.
- une led bleu POWER
- une led jaune SSD
- un petit bouton rouge pour l'allamge du PC
- Un gros bouton STOP qui arrete la défonceuse et stop l'alimentation des moteurs
Depuis les photos, je l'ai fermé en dessous avec une plaque de métal pour le lester.